Kontaktieren Sie TiAlloy


Ja, Edelstahl kann rosten. Salz, eingeschlossene Ablagerungen, ungeeignete Reinigungsmittel und Schäden bei der Verarbeitung können seine Korrosionsbeständigkeit beeinträchtigen. Orangefarbene Flecken können auch von Partikeln aus Kohlenstoffstahl stammen, die auf ansonsten intaktem Edelstahl liegen. Nach der Frage „Rostet Edelstahl?“ kommt es darauf an, was unter dem Fleck zurückbleibt und warum die Stelle feucht, verschmutzt oder verunreinigt wurde.
Eine glatte Oberfläche nach der Reinigung erfordert eine andere Maßnahme als ein Loch, das im Metall zurückbleibt. Klären Sie zuerst diesen Unterschied, bevor Sie stärkere Chemikalien bestellen oder jedes Teil durch 316 ersetzen.
Warum Edelstahl rosten kann
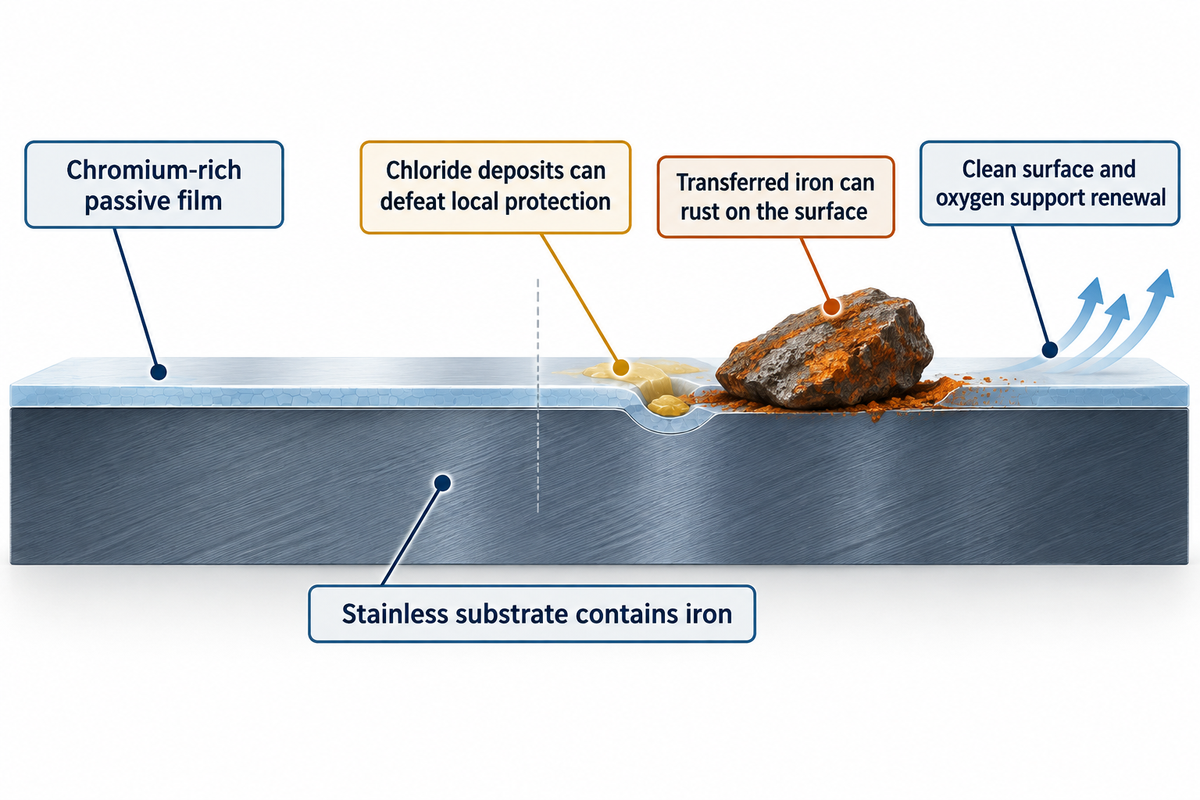
Eine dünne Chromoxidschicht auf der Oberfläche trägt dazu bei, Edelstahl vor Korrosion zu schützen. Dieser chromreiche Film besteht aus verschiedenen Oxiden und Oxyhydroxiden und ist keine lackähnliche Beschichtung. Chrom ist im gesamten Metall Bestandteil der Legierung. Es reagiert mit dem Sauerstoff in der Luft und bildet unter geeigneten Bedingungen einen schützenden Oberflächenfilm.
„Edelstahl ist eine Legierung aus Eisen mit mindestens 10.5 Prozent Chrom.“
Der Chromgehalt beschreibt die Zusammensetzung der Legierung, nicht die Dicke einer Beschichtung. Der konventionelle Schutz von Edelstahl beruht auf chromreichen Oxiden und Oxyhydroxiden, wie eine begutachtete Studie zur Chemie passiver Filme erläutert.
Normaler Stahl, einschließlich gewöhnlichem Kohlenstoffstahl, rostet durch Oxidation: In elektrochemischen Reaktionen wird Eisen in Gegenwart von Wasser und Sauerstoff angegriffen. Edelstahl enthält ebenfalls Eisen, doch seine Schutzschicht macht ihn widerstandsfähiger gegen Rost. Chloridablagerungen, Spalte und Oberflächenschäden können örtlich Bedingungen schaffen, unter denen der Schutz versagt. Daher kann Edelstahl unter bestimmten Bedingungen rosten, selbst wenn die ursprüngliche Werkstoffgüte stimmt.
Rostet Edelstahl im Wasser?
Edelstahl kann im Wasser rosten, besonders wenn sich Salze oder Rückstände in engen Verbindungen ansammeln; aggressive Medien können die Oberfläche angreifen und schädigen. Kontakt mit Süßwasser ist etwas anderes als das Eintauchen in Meerwasser. Auch eine abgespülte Küchenspüle, die zwischen den Nutzungen trocknet, ist anderen Bedingungen ausgesetzt als ein eingetauchtes Anschlussstück oder eine geschützte Verbindung, in der sich Ablagerungen halten.
Edelstahl kann seine Passivschicht erneuern, wenn eine saubere Oberfläche Sauerstoff ausgesetzt ist. Ein verschmutzter Spalt mit eingeschränkter Sauerstoffzufuhr verhält sich anders. Welche Wirkung Wasser hat, hängt auch davon ab, was es mitführt, wo es sich sammelt und was nach dem Verdunsten zurückbleibt.
Was das Rostbild verrät
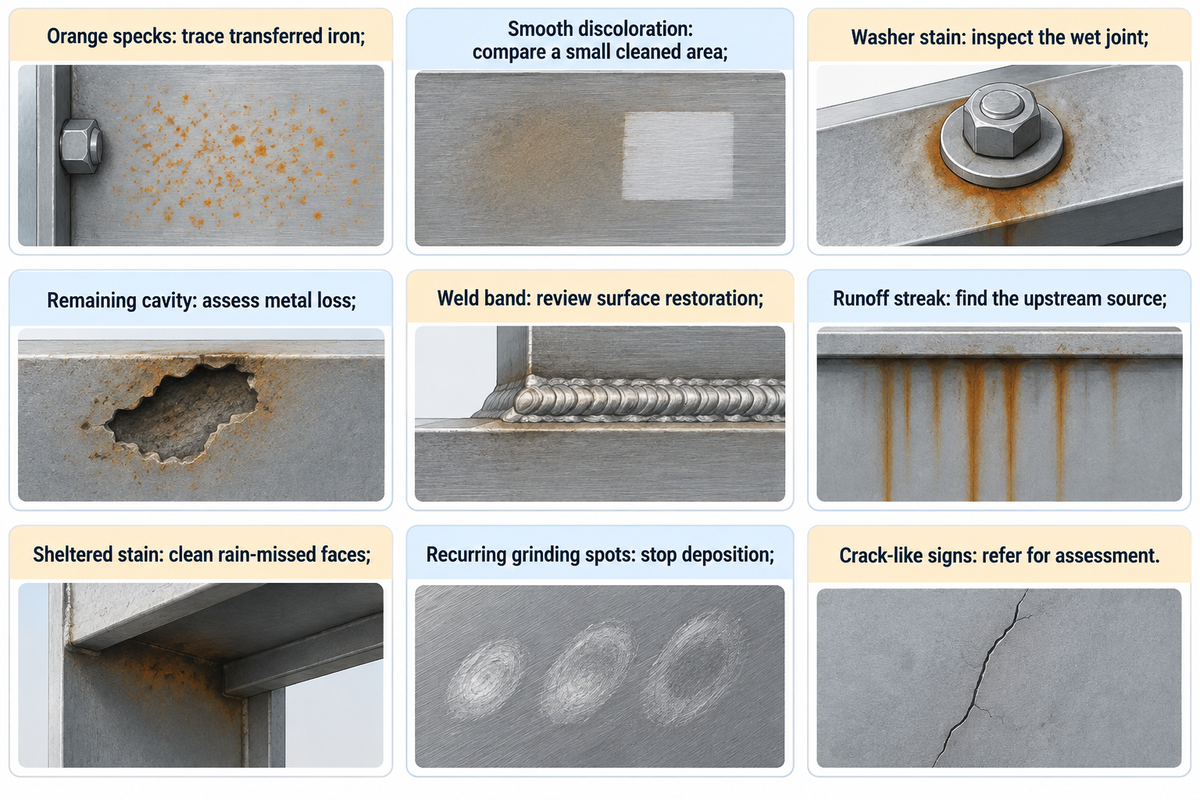
Anhand der Stelle, an der Rost auftritt, lässt sich die nächste Prüfung eingrenzen; nach der Reinigung kann ein Loch sichtbar werden. Vereinzelte orangefarbene Punkte in der Nähe von Schleifarbeiten deuten auf übertragenes Eisen hin; Verfärbungen an einer Unterlegscheibe lenken den Blick auf eingeschlossene Feuchtigkeit. Verunreinigung und Korrosion können gleichzeitig am Edelstahlgrundwerkstoff auftreten; beides sollte dokumentiert werden.
Was nach der Reinigung zurückbleibt
Diese Tabelle zeigt, welche Prüfung nach einer schonenden, für die Oberflächenausführung geeigneten Reinigung sinnvoll ist. Fotografieren Sie den Bereich zuerst. Oberflächenrost gehört zur Untersuchung der Reinigung; ein zurückbleibendes Loch zur Schadensbewertung. Die Abnahme der Ausrüstung setzt eine sachgerechte Prüfung voraus.
| Beobachtung | Mögliche Ursache | Sinnvolle nächste Prüfung | Maßnahme |
|---|---|---|---|
| Vereinzelte orangefarbene Punkte | Übertragene Stahlpartikel | Arbeiten mit Schneid- oder Schleifwerkzeugen in der Nähe oder gemeinsam genutzte Werkzeuge | Verunreinigung entfernen und Arbeitsbereiche voneinander trennen. |
| Großflächige, glatte Verfärbung | Ablagerung, Fleck oder abweichende Oberflächenausführung | Einen kleinen gereinigten Bereich mit der ursprünglichen Oberflächenausführung vergleichen | Vermeiden Sie aggressives Polieren, bevor Sie den Oberflächenzustand bestimmt haben. |
| Rost unter einer Unterlegscheibe | Ein feuchter Spalt, eine Verunreinigung oder beides | Zugängliche Kontaktflächen und Wasserablauf | Beheben Sie die Ursache an der Verbindung, statt nur deren sichtbaren Rand zu reinigen. |
| Ein Loch bleibt zurück | Örtlicher Materialverlust | Das Ausmaß und die geforderte Funktion des Bauteils | Lassen Sie den Schaden bewerten; durch Reinigung lässt sich verlorenes Metall nicht ersetzen. |
| Ein Streifen neben einer Schweißnaht | Anlauffarbe oder unvollständige Wiederherstellung der Oberfläche | Die Abfolge der Schweißnahtreinigung und Oberflächenbearbeitung | Führen Sie den betroffenen Bereich dem Oberflächenbehandlungsverfahren des Fertigers zu. |
| Eine Laufspur unterhalb eines anderen Metalls | Rosthaltiges Ablaufwasser | Befestigungselemente oder Anschlussstücke oberhalb der Verfärbung | Beheben Sie die Ursache weiter oben und reinigen Sie den Edelstahl. |
| Flecken auf geschützten Außenflächen | Zurückgehaltenes Salz und Schmutz | Unterseiten, die vom Regen nicht abgespült werden | Nehmen Sie diese Flächen in den Wartungsplan auf. |
| Flecken kehren nach Schleifarbeiten in der Nähe zurück | Wiederholte Eisenablagerung | Die nächsten Fertigungsarbeiten | Unterbinden Sie die Ursache der Verunreinigung, bevor Sie erneut für eine Reinigung bezahlen. |
| Rissähnliche Anzeigen oder ein anspruchsvoller Betrieb | Schäden, die über das Entfernen eines Flecks hinausgehen | Das zuständige Prüf- und Abnahmeverfahren | Lassen Sie das Bauteil bewerten, statt es anhand eines gereinigten Fotos zu beurteilen. |
Die Leitlinien der British Stainless Steel Association zu Verunreinigungen benennen Fertigungs- und Handhabungsschritte, bei denen Eisen übertragen werden kann. Die Rostfarbe allein sagt nichts über die zugrunde liegende Stahlsorte aus. Ein großer Eisenoxidfleck kann von einer viel kleineren Ursache herrühren.
Nicht alle sichtbaren Linien sind entfernbarer Schmutz. Bei den Feldversuchen von 2014 für die Untersuchung der Oberfläche des Gateway Arch wurden in 2 Reinigungsversuchen Verfahren zur Entfernung geprüft. Vertikale Streifen blieben zurück. Oberflächenabdrücke lassen vermuten, dass einige Streifen durch überlappende Schleifspuren verursacht wurden. Bei Abweichungen der Oberflächenausführung durch Schleifen muss über die Nachbearbeitung entschieden werden.
Verborgene Schäden erfordern ein anderes Verfahren. In einer HSE-Warnung von 2015 zu bestimmten Rohrverbindern aus 316/316L wurden innere Risse beschrieben, die bei einer Durchstrahlungsprüfung entdeckt wurden, bevor sie an der Oberfläche sichtbar waren. Dieser spezielle Fall zeigt, warum ein sauberes Erscheinungsbild für die Beurteilung der Betriebstauglichkeit nicht ausreicht.
Warum Rost nach der Fertigung oder dem Schweißen zurückkehrt
Bei der Fertigung können Rückstände aus normalem Stahl, Oxid und Verbindungen entstehen, in denen sich Ablagerungen halten. Deshalb kann ein neues Edelstahlteil Flecken bekommen, bevor ein älteres, gut bearbeitetes Teil im selben Gebäude betroffen ist. Prüfen Sie, wo die Oberfläche geschnitten, gehandhabt, geschweißt und gelagert wurde, bevor Sie annehmen, dass die gesamte Werkstofflieferung mangelhaft ist.
Partikel aus Kohlenstoffstahl oder Eisen können von Schleifscheiben, Bürsten aus Kohlenstoffstahl, Lagerflächen, Hebezeug und anderen Kontaktflächen übertragen werden. Diese Partikel sind anfällig für Rost. Übertragenes Eisen kann sich auf einer korrosionsbeständigen Legierung oder einem Edelstahlteil ablagern und dort Rost verursachen. Wird das fertige Teil gereinigt, während dieselbe Handhabungspraxis fortbesteht, führt das zu einem weiteren Einsatz statt zu einer dauerhaften Lösung.
Warum rostet Edelstahl nach dem Schweißen?
Rost nach dem Schweißen kann durch Anlauffarben, die darunterliegende chromverarmte Oberfläche, eingebettetes Eisen oder Rückstände aus der Fertigung entstehen. Hohe Temperaturen verändern die Oberfläche neben der Schweißnaht. Eine geeignete Nachbehandlung nach dem Schweißen berücksichtigt diese Veränderungen. Nur einen orangefarbenen Fleck zu entfernen oder eine Stahlsorte mit geringerem Kohlenstoffgehalt zu verwenden, ersetzt die Nachbehandlung nicht.
Die Leitlinien der BSSA zur Nachbehandlung nach dem Schweißen unterscheiden verschiedene Oberflächenbehandlungen. Bei der Reinigung werden Schmutz und Verunreinigungen entfernt. Beizen oder Entzundern dient der Behandlung von Oxid und betroffenem Oberflächenmaterial. Die chemische Passivierung ist ein weiterer Arbeitsgang, der nach einem festgelegten Verfahren durchgeführt wird. Diese Begriffe sollten die ausgeführten Arbeiten beschreiben und nicht als austauschbare Bezeichnungen auf einer Bestellung stehen.
Auch bestimmte Bestellvorgaben können die Beanspruchung beeinflussen. Eine Unterlegscheibe, Dichtung oder Überlappverbindung kann Flüssigkeit an einer Stelle einschließen, an der das ursprüngliche Blech ungehindert entwässert wurde. In geschützten Bereichen kann Spaltkorrosion auftreten. Das Polieren einer frei liegenden Oberfläche verändert die Verbindung nicht. Der Fertiger muss beim Auftreten von Flecken sowohl deren Lage als auch die Verfahren für Oberflächenbearbeitung und Montage berücksichtigen.
Ist Edelstahl 304 oder 316 rostbeständiger?
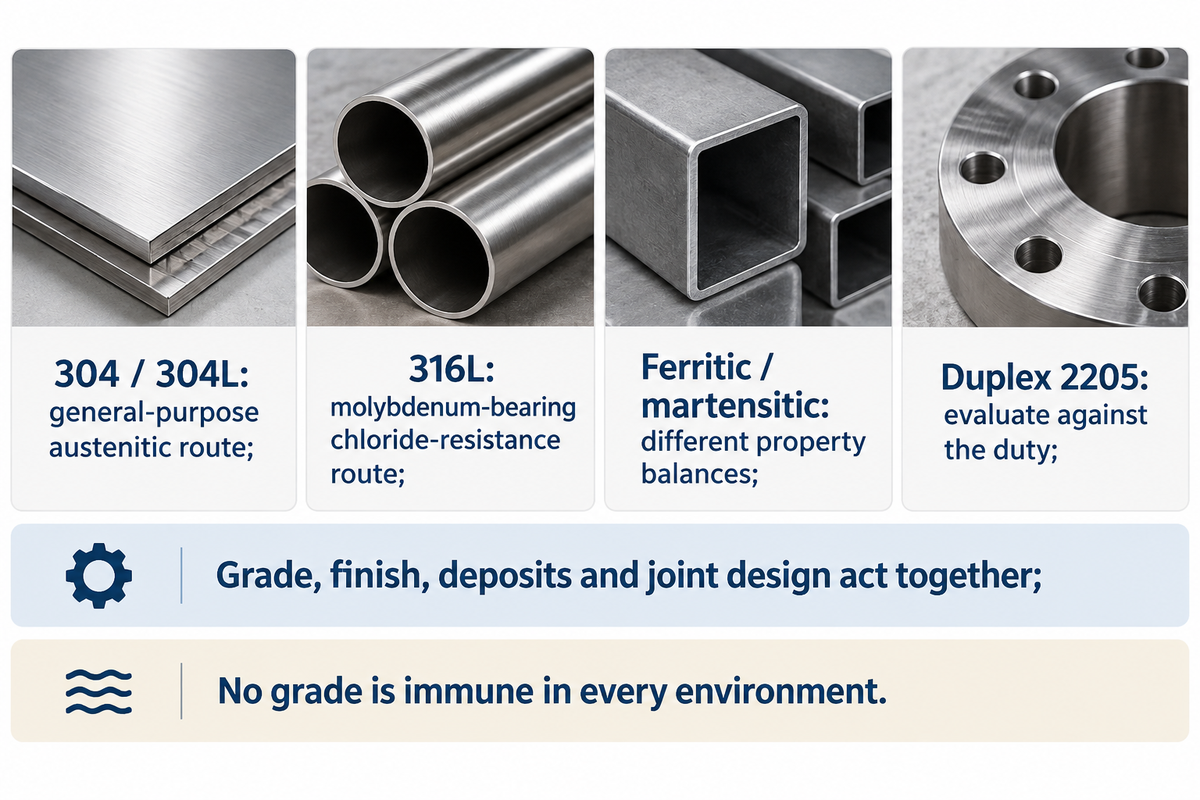
Edelstahl 316 ist in chloridhaltigen Umgebungen dank des Molybdäns in seiner Legierung in der Regel widerstandsfähiger gegen Lochfraß als 304. Bei vielen Anwendungen mit Salzbelastung bewährt er sich besser als 304. Oberflächenausführung, Ablagerungen, Temperatur und Verbindungsdesign beeinflussen weiterhin die Leistung von Edelstahl. Ein Wechsel der Werkstoffgüte beseitigt weder einen verschmutzten Spalt noch eine Verunreinigungsquelle aus Kohlenstoffstahl.
Äquivalenzkennzahlen für den Lochfraßwiderstand (PREN) ermöglichen einen Vergleich der Legierungszusammensetzungen, wie im BSSA-Artikel zu Äquivalenzkennzahlen für den Lochfraßwiderstand erläutert. Selbst bei einer höheren berechneten Kennzahl oder einem höheren Chromgehalt hängt die Eignung von der jeweiligen korrosiven Umgebung ab. Die Korrosionsbeständigkeit richtet sich nach den konkreten Einsatzbedingungen des Bauteils.
| Fertigungsroute | Sinnvoller Unterschied | Was weiterhin Aufmerksamkeit erfordert |
|---|---|---|
| Edelstahl 304 und 304L | Austenitische Werkstoffgüten für allgemeine Anwendungen; Varianten mit niedrigem Kohlenstoffgehalt berücksichtigen bestimmte Anforderungen beim Schweißen. | Chloridbelastung und Wiederherstellung der Oberfläche nach dem Schweißen. |
| Edelstahl 316L | Molybdänhaltige austenitische Legierung für eine verbesserte Beständigkeit in vielen chloridhaltigen Umgebungen. | Eintauchen in Meerwasser, heiße Ablagerungen und enge Spalte. |
| Ferritische oder martensitische Werkstoffgüten | Unterschiedliche Eigenschaften hinsichtlich Korrosionsverhalten, Umformbarkeit und Härte. | Ein anwendungsspezifischer Vergleich statt der Annahme, dass sich jeder Edelstahl wie 316 verhält. |
| Duplex-Edelstahl 2205 | Eine weitere Legierungsfamilie, die infrage kommt, wenn gängige austenitische Werkstoffgüten die Anforderungen nicht erfüllen. | Die tatsächliche Umgebung, die Fertigungsanforderungen und die geltenden Abnahmekriterien. |
Spiegelpolierter 304 übertraf die geprüften Oberflächenausführungen von 316 in einer Studie zur atmosphärischen Belastung in Thailand, in der 6 Kombinationen aus Werkstoffgüte und Oberflächenausführung in 4 Umgebungen bis zu 39 Monate lang untersucht wurden. An diesem spezifischen Vergleich der Oberflächenausführungen waren ein Stahlhersteller und dessen Finanzierung beteiligt.
Welche Werkstoffgüte aus Edelstahl rostet nicht?
Keine Werkstoffgüte aus Edelstahl ist in jeder Umgebung vor Korrosion geschützt. Die passende Stahlsorte richtet sich nach Flüssigkeit, Temperatur, Ablagerungsmuster und geforderter Funktion. Nickelgehalt, magnetisches Verhalten und Preis ersetzen diese Abstimmung nicht. Einige austenitische Edelstähle werden durch Kaltumformung magnetisch; einige andere Edelstahlfamilien sind normalerweise magnetisch.
Auf unserer Seite zu Edelstahl-Werkstoffgüten und Erzeugnisformen können Sie Lieferalternativen vergleichen, sobald die Einsatzbedingungen festgelegt sind.
Rost entfernen, ohne das Problem zu verschlimmern
Reinigen Sie die Oberfläche mit einem milden Reinigungsmittel und einem weichen Tuch, spülen Sie mit sauberem Wasser nach und trocknen Sie sie ab. Verwenden Sie Reinigungsmittel, die für die Oberflächenausführung des Edelstahls geeignet sind. Bleiben Flecken zurück, nehmen Sie einen Edelstahlreiniger, der für die jeweilige Oberflächenausführung zugelassen ist. Gebürstete, polierte, beschichtete und dekorative Oberflächen vertragen unterschiedliche Verfahren. Vermeiden Sie ungeeignete Scheuermittel, da sie dauerhafte helle Stellen und Kratzer verursachen können.
- Dokumentieren Sie den Fleck. Fotografieren Sie seine Lage sowie nahegelegene Schweißnähte, Befestigungselemente und Ablaufwege, bevor Polieren die Spuren verändert.
- Entfernen Sie losen Schmutz vorsichtig. Verwenden Sie saubere Werkzeuge aus nichtmetallischem Material und frische Reinigungstücher statt eines Pads, das zuvor für unlegierten Stahl verwendet wurde.
- Prüfen Sie die Pflegehinweise zur Oberflächenausführung. Testen Sie ein zugelassenes Produkt an einer verdeckten Stelle. Arbeiten Sie bei gebürsteten Oberflächen in Schliffrichtung.
- Spülen Sie nach und trocknen Sie die Oberfläche. Entfernen Sie Reiniger und gelöste Rückstände, statt sie in einer Verbindung konzentrieren zu lassen.
- Prüfen Sie das Ergebnis. Ein zurückbleibendes Loch, ein Verfärbungsstreifen an einer Schweißnaht oder ein rasch wiederkehrender Fleck erfordert eine Untersuchung der Ursache und mehr als ein weiteres routinemäßiges Abwischen.
Die Reinigungshinweise der BSSA warnen vor Stahlwolle aus Kohlenstoffstahl und Pads, die durch frühere Arbeiten an Kohlenstoffstahl verunreinigt wurden. Gewöhnliche Stahlwolle kann Eisen von dem Reinigungswerkzeug auf der Oberfläche hinterlassen, das später neue Rostflecken verursacht. Chlorhaltige Bleichmittel und Chloridrückstände können ebenfalls Korrosion an korrosionsbeständigen Werkstoffgüten verursachen. Halten Sie sich an die Pflegehinweise des Produkts und halten Sie ungeeignete Chemikalien davon fern. So vermeiden Sie den Einsatz ungeeigneter Chemikalien.
Die Behandlung kann Salpetersäure oder andere festgelegte Verfahren umfassen. Dabei handelt es sich um kontrollierte Arbeitsgänge und nicht um eine Anleitung zum Ansetzen eines Säurebads zu Hause. Weitere qualitative Wirksamkeitsprüfungen der chemischen Passivierung beschreibt der öffentliche Geltungsbereich von ASTM A967/A967M-25. Eine Behandlung kann einen geeigneten Oberflächenzustand wiederherstellen, aber verlorenes Metall nicht ersetzen.
So verhindern Sie den nächsten Fleck
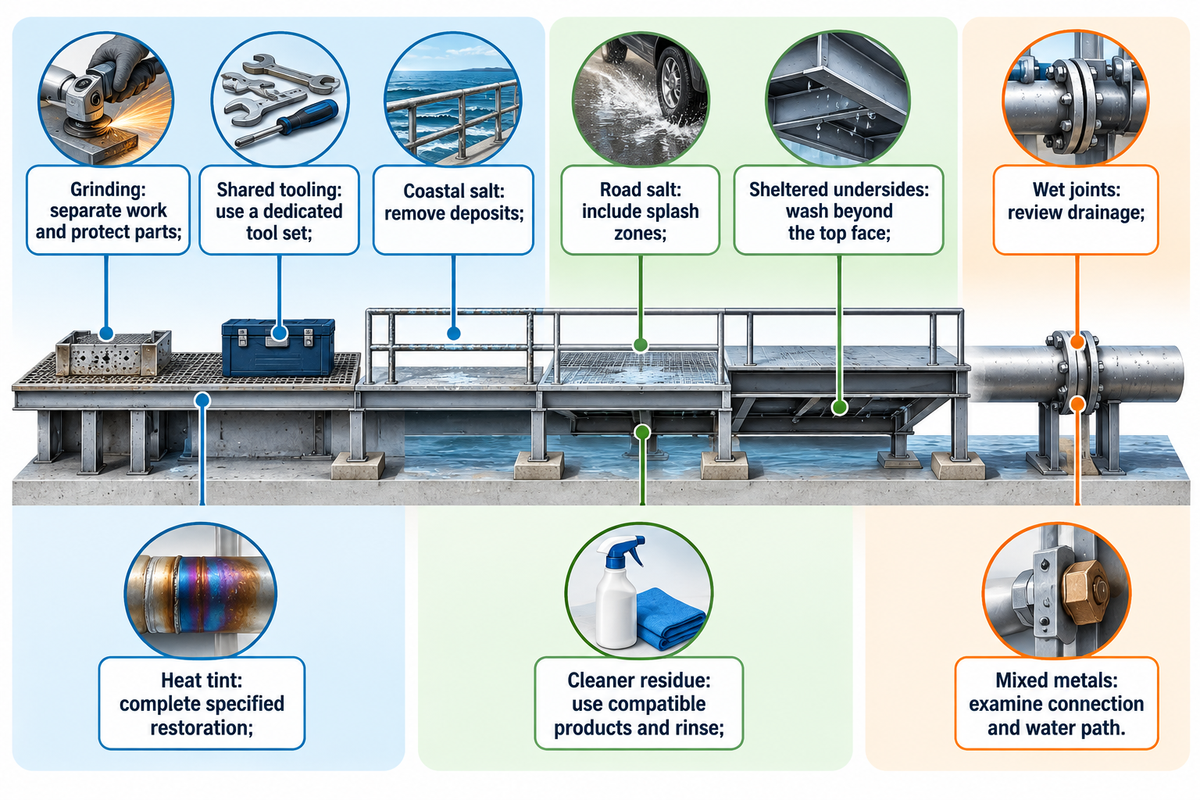
Verhindern Sie wiederkehrende Flecken, indem Sie ihre Ursache beseitigen: Trennen Sie die Verarbeitung von Kohlenstoffstahl, spülen Sie zurückgehaltenes Salz ab, verbessern Sie den Wasserablauf und reinigen Sie Flächen, die der Regen nicht erreicht. Korrosion an Edelstahl beginnt oft an einer kleinen, geschützten Stelle. Ein unverändert festgelegtes Reinigungsintervall ist weniger hilfreich als ein Wartungsplan, der die Stellen erreicht, an denen sich tatsächlich Ablagerungen bilden.
Die Küstenleitlinien der Australian Stainless Steel Development Association stellen den Zusammenhang zwischen Teeflecken, Oberflächenausführung, Salzablagerungen und Wartung her. Teeflecken bezeichnen eine bestimmte Art korrosionsbedingter Verfärbung. Der Begriff steht nicht allgemein für alle Eisenablagerungen und Schweißnähte.
| Einwirkung oder Rahmenbedingung | Warum das wichtig ist | Priorität bei der Vorbeugung |
|---|---|---|
| Schleifen von Kohlenstoffstahl | Luftgetragene Partikel lagern sich auf fertigem Edelstahl ab. | Trennen Sie die Arbeiten und schützen Sie fertige Bauteile. |
| Gemeinsam genutzte Werkzeuge | Verunreinigte Werkzeuge übertragen gewöhnlichen Stahl. | Verwenden Sie einen eigenen Werkzeugsatz für Edelstahl. |
| Salz an der Küste | Ablagerungen schaffen örtlich aggressive chemische Bedingungen. | Stimmen Sie Werkstoffgüte und Oberflächenausführung auf den Standort ab und entfernen Sie Salz. |
| Streusalz | Spritzwasser erreicht tiefer liegende Teile und verborgene Verbindungen. | Nehmen Sie Spritzwasserbereiche in die Reinigung auf. |
| Geschützte Unterseiten | Der Regen spült manche Ablagerungen nicht ab. | Reinigen Sie auch die Unterseite, nicht nur die sichtbare Oberseite. |
| Enge, feuchte Verbindungen | Eingeschlossene Flüssigkeit verändert die chemischen Bedingungen im Spalt. | Prüfen Sie Wasserablauf und Verbindungsdetails. |
| Anlauffarbe durch Schweißwärme | Die Oberfläche unterscheidet sich von der ursprünglichen Oberflächenausführung. | Führen Sie das festgelegte Verfahren zur Wiederherstellung vollständig aus. |
| Reinigerrückstände | Verbleibende Chemikalien konzentrieren sich beim Verdunsten des Wassers. | Verwenden Sie geeignete Produkte und spülen Sie gründlich nach. |
| Baugruppen aus verschiedenen Metallen | Ablaufwasser oder galvanische Korrosion können mit einem anderen Metall zusammenhängen. | Untersuchen Sie die gesamte Verbindung und den Wasserweg. |
3 Beispiele veranschaulichen den Unterschied. Ein neues Blech neben geschliffenem Kohlenstoffstahl erfordert Maßnahmen gegen Verunreinigungen. Ein Küstenhandlauf mit Flecken an der Unterseite muss dort gereinigt werden, wo der Regen nicht hinkommt. Sind an einer Unterlegscheibe, an der 2 Oberflächen aufeinandertreffen, beide verfärbt, sollte die feuchte Kontaktfläche untersucht werden. Dies sind Anwendungsbeispiele für die beschriebenen Mechanismen und keine Kundenfälle von TiAlloy.
Der Gesamtschaden war bei 40 % relativer Luftfeuchtigkeit größer als bei 76 % in einer einjährigen Studie zu grob geschliffenem 304 unter Meersalzpartikeln. Eine geringere Luftfeuchtigkeit kann eine salzverunreinigte Oberfläche aggressiver machen. Konzentrierte salzhaltige Ablagerungen können Bedingungen für beschleunigte Korrosion schaffen. Diese experimentellen Luftfeuchtigkeitswerte sind keine empfohlenen Betriebsgrenzwerte für die Installation.
Wann sich Reinigen nicht mehr lohnt
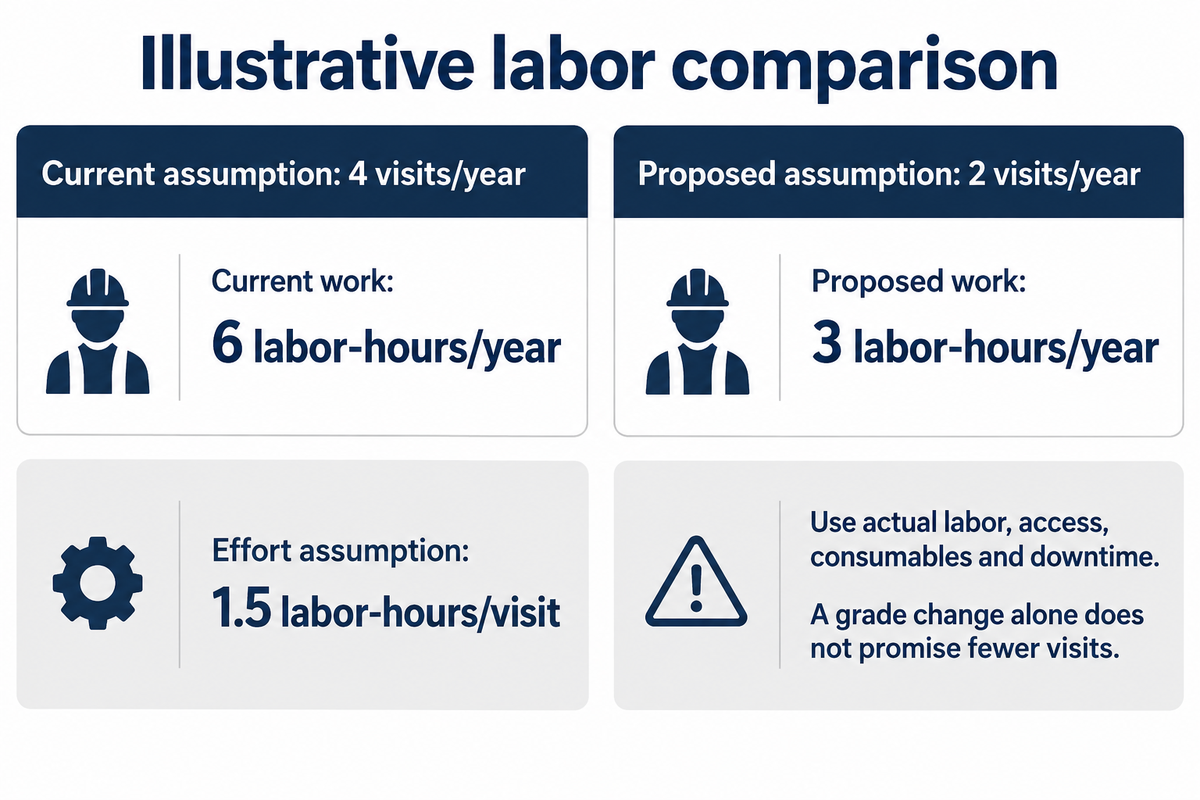
Eine Reinigung ist keine gute Lösung, wenn sie das Symptom statt der Ursache behandelt oder mehr kostet als eine bessere Alternative. Um zu beurteilen, ob ein Bauteil seine Aufgabe erfüllt, vergleichen Sie seinen Zustand mit der geforderten Funktion. Berücksichtigen Sie anschließend Arbeitskosten, Zugänglichkeit und Verbrauchsmaterialien sowie die Auswirkungen auf den Anlagenbetrieb. Beziehen Sie auch den Vorschlag des Fertigers ein, die Oberflächenausführung, Verbindung, Ursache der Verunreinigung oder den Werkstoff zu ändern.
Kosten der nächsten Reinigung
Die Lebenszykluskostenmethode der ASSDA berücksichtigt die Kosten für Kauf und Installation des Produkts sowie Produktionsausfälle durch Stillstände und die Kosten für Wartung und Ersatz. Erstellen Sie für eine erste Schätzung eine eng gefasste Berechnung mit einfach messbaren Größen und ergänzen Sie später umfassendere, spekulativere Schätzungen.
Beispielhafter Arbeitskostenvergleich: Angenommen, der aktuelle Arbeitsgang erfordert 4 Besuche/Jahr mit jeweils 1.5 Arbeitsstunden/Besuch. Das ergibt einen jährlichen Aufwand von 4 × 1.5 = 6 Arbeitsstunden/Jahr. Wenn eine vorgeschlagene Korrektur den Aufwand tatsächlich auf 2 Besuche/Jahr bei gleichem Zeitaufwand pro Besuch senkt, beträgt der Aufwand 3 Arbeitsstunden/Jahr. Die angenommene Differenz beträgt 3 Arbeitsstunden/Jahr.
Multiplizieren Sie diese Differenz mit Ihren tatsächlichen stündlichen Arbeitskosten und addieren Sie dann alle messbaren Änderungen bei Zugänglichkeit, Verbrauchsmaterialien und Ausfallzeiten. Vergleichen Sie den resultierenden Jahresbetrag über den geplanten Nutzungszeitraum der Anlage mit dem Angebot für die installierte Korrektur.
Setzen Sie nicht einfach „die Hälfte der Reinigung“ an, nur weil in einem Angebot Edelstahl 316 steht. Der Einkauf muss wissen, welchen Mechanismus das Angebot berücksichtigt; die Instandhaltung braucht die erwarteten verbleibenden Arbeiten; die Finanzabteilung muss die Kosten- und Ersatzannahmen kennen. Wurde der Fleck durch Eisen aus der Luft verursacht, kann ein Upgrade eines ansonsten geeigneten Werkstoffs bei unverändertem Schleifprozess lediglich eine weitere verunreinigte Oberfläche schaffen.
Branchenausblick: Behandlung festlegen statt Rostfreiheit versprechen
Als Referenz für chemische Behandlungsverfahren und deren Abnahme dient das Passivierungsdokument von ASTM aus dem Jahr 2025.
Häufig gestellte Fragen
Kann Edelstahl in Salzwasser rosten?
Ja. Salzwasser kann örtliche Korrosion verursachen, darunter Lochfraß und Spaltangriffe.
316 ist im Allgemeinen ein besserer Ausgangspunkt für die Beständigkeit gegen Chloride als 304. Bei einem Einsatz in Meerwasser müssen Werkstoff und Konstruktion jedoch gesondert bewertet werden. Auch Salzablagerungen durch Spritzwasser sind zu beachten, selbst wenn ein Bauteil nicht ständig eingetaucht ist. In einer geschützten Verbindung kann sich eine andere Flüssigkeitschemie entwickeln als auf der direkt angrenzenden freien Oberfläche. Berücksichtigen Sie bei Werkstoffvergleichen Ablagerungen, Temperatur und Wasserablauf. Unterscheiden Sie außerdem zwischen einem entfernbaren Oberflächenfleck und einem Loch, das nach der Reinigung zurückbleibt.
Wie lange dauert es, bis Edelstahl rostet?
Für Edelstahl gibt es keinen allgemeingültigen Zeitraum bis zum Auftreten von Rost.
Übertragenes Eisen, konzentrierte Ablagerungen, die Legierung und der Oberflächenzustand beeinflussen, was wann sichtbar wird. Frühe Flecken können auf Verunreinigungen bei der Fertigung zurückgehen; eine lange Nutzungsdauer ohne sichtbaren Rost sagt nichts über die nächste Beanspruchung aus. Dokumentieren Sie die tatsächlichen Bedingungen, statt sich auf eine feste Zahl von Tagen zu verlassen. Ein Rostfleck nach der Fertigung erfordert eine andere Untersuchung als ein Schaden nach langer Einwirkung von Salzwasser.
Rostet Edelstahl in der Dusche?
Edelstahl kann sich verfärben oder korrodieren, wenn Wasser, Ablagerungen oder Reinigungsmittelrückstände zurückbleiben.
Spülen und trocknen Sie den Gegenstand gemäß den Pflegehinweisen, auch an Verbindungen und Unterseiten. Beschichtete Anschlussstücke und Schmuck können eine andere Pflege benötigen als blanker Edelstahl. Eine rostfarbene Verfärbung allein lässt nicht auf die Legierung schließen. Eingeschlossene Rückstände an einer Schraube oder unter einem Anschlussstück können Aufmerksamkeit erfordern, selbst wenn die freie Oberfläche sauber aussieht.
Lässt Essig Edelstahl rosten?
Essig ist nicht für jede Oberflächenausführung und jede Baugruppe aus Edelstahl geeignet.
Konzentration, Einwirkzeit, Temperatur und angrenzende Werkstoffe beeinflussen das Ergebnis. Verwenden Sie die vom Produkthersteller zugelassene Reinigungsmethode, entfernen Sie Rückstände und spülen Sie gründlich nach. Lassen Sie keine improvisierte Reinigungslösung auf einer dekorativen Oberfläche oder in einer Verbindung eingeschlossen zurück.
Wie entfernt man Rost von Edelstahl?
Beginnen Sie mit einem milden Reinigungsmittel und einem weichen Tuch, spülen Sie nach und trocknen Sie die Oberfläche. Verwenden Sie bei Bedarf anschließend einen für die Oberflächenausführung zugelassenen Edelstahlreiniger.
Testen Sie das Mittel an einer verdeckten Stelle und arbeiten Sie bei gebürsteten Oberflächen in Schliffrichtung. Vermeiden Sie Bürsten aus Kohlenstoffstahl und gewöhnliche Stahlwolle. Bleibt nach dem Entfernen des Rosts ein Loch zurück, muss der Schaden bewertet werden, statt die Oberfläche wiederholt zu polieren.
Rostet Edelstahl im Freien?
Ja, insbesondere wenn zurückgehaltenes Salz und Schmutz aggressive Bedingungen schaffen.
Die Leistung im Freien hängt von Werkstoffgüte, Oberflächenausführung, Umgebung, Wasserablauf und Wartung ab. Geschützte Flächen benötigen möglicherweise mehr Aufmerksamkeit als vom Regen abgespülte Bereiche. Prüfen Sie Unterseiten und Verbindungen, nicht nur die sauberste Fläche der Anlage.
Warum rostet ein Edelstahlmesser, wenn es über Nacht im Wasser liegt?
Feuchtigkeit und Rückstände können eine Klinge verfärben; auch übertragenes Eisen kann darauf rosten.
Verschiedene Edelstahlsorten erfüllen unterschiedliche Zwecke und bieten unterschiedliche Kombinationen aus Härte und Korrosionsverhalten. Eine martensitische Messersorte wie 440C wird unter anderem ausgewählt, weil sie die Schneide hält; Edelstahlbesteck besteht nicht unbedingt aus derselben Legierung wie ein Anschlussstück aus 316. Waschen, spülen und trocknen Sie das Messer gemäß den Herstellerangaben, statt die Klinge im Wasser liegen zu lassen.
Was ist der nächste Schritt für Ihre Edelstahloberfläche?
Bei neuen Flecken sollten Sie Spuren von Verunreinigungen zurückverfolgen. Die Nachbearbeitung eines Schweißnahtbereichs sollte überprüft werden. Die Salzbelastung und der Wasserablauf an Salzablagerungen unter einer Verbindung sollten berücksichtigt werden. Beim Kauf von hochwertigem Edelstahl als Ersatz sollten Werkstoffgüte, Erzeugnisform und Oberflächenausführung, Einsatzumgebung und Fotos berücksichtigt werden.
Besprechen Sie Ihren Edelstahlbedarf
Warum der Oberflächenzustand bei unseren Werkstoffgesprächen wichtig ist
Bei TiAlloy unterscheiden Anfragen zu Edelstahl zwischen der Auswahl der Legierung und dem Oberflächenzustand und umfassen Oberflächenausführung, Verarbeitung und Exposition. Veröffentlichte Hinweise zur Korrosion erläutern die Mechanismen anhand von Beispielen; es handelt sich dabei weder um Korrosionsprüfungen von TiAlloy noch um Untersuchungen von Schadensfällen bei Kunden.
Quellen und Referenzen
- Hintergrund zur Chemie des Passivfilms npj Materials Degradation.
- Untersuchung der Edelstahloberfläche am Gateway Arch US National Park Service, Präsentation der an der Untersuchung Beteiligten.
- Atmosphärische Korrosion nichtrostender Stähle in Thailand Daopiset et al., AIJSTPME 5(1), 2012, Seiten 63–69.
- Einfluss der Luftfeuchtigkeit auf Lochkorrosion unter Meersalzpartikeln Weirich et al., 2019; Zusammenfassung einer Universitätsstudie.
- Warnhinweis zu Rissen an bestimmten 316/316L-Verbindern UK Health and Safety Executive, ED 01-2015.
- Öffentlicher Geltungsbereich von ASTM A967/A967M-25 ASTM International.
- Eisenverunreinigungen und Rostflecken British Stainless Steel Association.
- Reinigung und Oberflächenbearbeitung nach dem Schweißen British Stainless Steel Association.
- Reinigungsmethoden für Edelstahl British Stainless Steel Association.
- Vorbeugung von Flugrost an Küstenstandorten Australian Stainless Steel Development Association.
- Lebenszykluskostenrechnung Australian Stainless Steel Development Association.