Entre em contato com a empresa TiAlloy


O titânio não é caro porque seu minério seja raro, mas porque sua extrema reatividade química em altas temperaturas impõe refino lento por bateladas e fabricação complexa. A esponja importada a granel teve média de $12/kg em 2025. A barra retificada de precisão em Grau 5 em distribuidor chega a $170–$243/kg ($77–$110/lb) antes de a usinagem CNC multiplicar novamente o custo da peça.
O titânio ocupa a nona posição entre os elementos na crosta terrestre e a quarta entre os metais estruturais. Contudo, o preço do titânio supera amplamente o do aço carbono, do aço inoxidável e de metais industriais comuns como o alumínio. Como o minério bruto é abundante, o alto custo do titânio surge ao longo de quatro etapas de fabricação e não na mina.
Compradores que perguntam «Por que o titânio é tão caro?» logo aprendem a separar os custos ligados à esponja dos custos de fusão de lingotes, sobretaxas de liga e usinagem CNC. A conversão em usina metalúrgica e a usinagem respondem por uma parcela maior do preço do que o minério bruto. Todos os números vêm de registros oficiais de commodities, periódicos revisados por pares e normas ASTM vigentes.
Dados rápidos: linha de base de custo do titânio
| 2025e Esponja global vs. minério | 370.000 metric tons de esponja vs. ~95% do minério TiO2 usado como pigmento (USGS) |
| Intensidade energética na extração | ~50 kWh/kg de Ti metálico no processo Kroll convencional (NIH PMC6956875) |
| Parcela pós-extração em chapa grossa | 62% do custo de uma chapa laminada de 2,54 cm ocorre após a produção da esponja |
| Gargalo térmico na usinagem | Condutividade de 6,7–7,5 W/m·K para Ti-6Al-4V vs. 167 W/m·K para Al 6061 |
| Norma principal para planos | ASTM B265-25 (Graus 1, 2, 2H, 5, 7, 9, 12 e 23 ELI) |
62%
Custo da chapa incorrido após redução à esponja
25×
Condutividade térmica inferior à do Al 6061
$7,70/kg
Valor unitário de importação nos EUA de sucata limpa em 2025 (USGS)
Por que o titânio é tão caro mesmo sendo abundante?
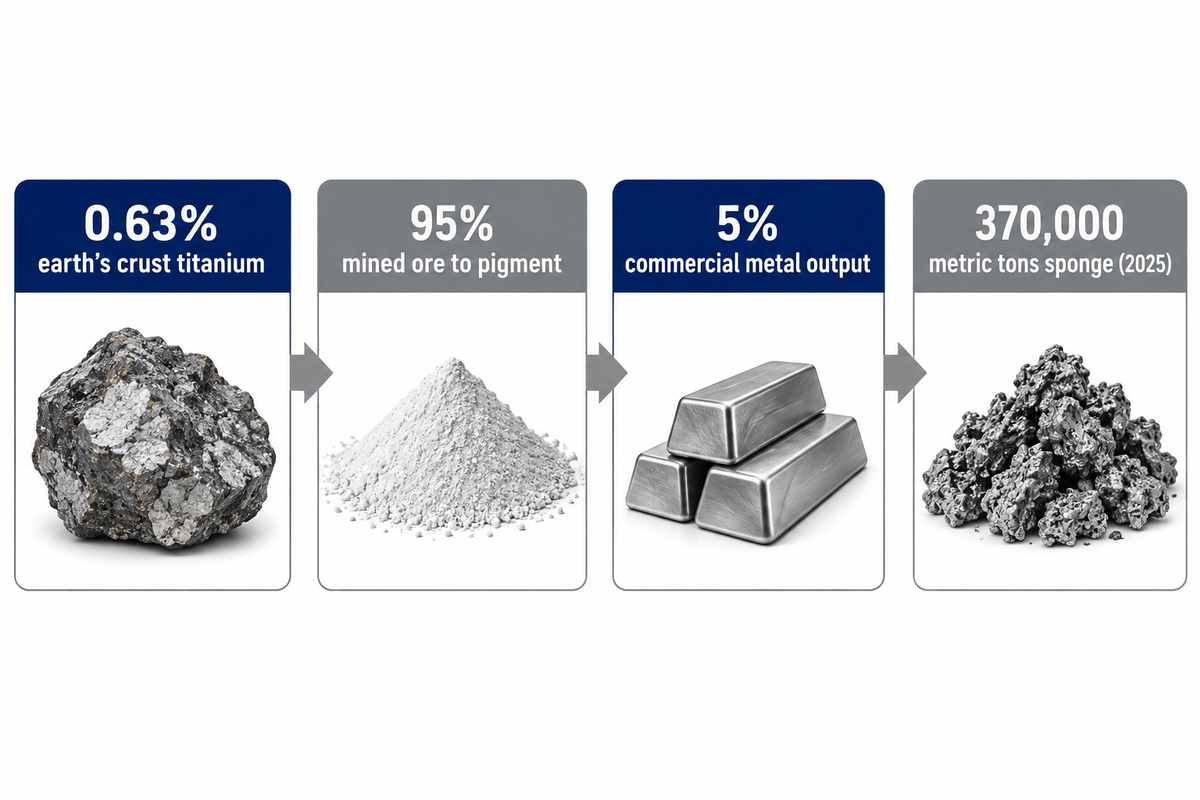
Produzir titânio permanece caro porque converter óxido de titânio em metal dúctil exige halogênios reativos e fornos a vácuo. Essa cadeia de refino intensiva em energia explica o elevado custo do titânio. Frente a outros metais, o preço do titânio segue alto porque sua produção custa cerca de seis vezes mais do que a do aço inoxidável (UC Berkeley Engineering).
A crosta terrestre contém cerca de 0,63% de titânio. Isso o torna aproximadamente 30 vezes mais comum que o carbono e 100 vezes mais comum que o cobre (Construction Physics). A maior parte do minério de titânio, quase 95% da ilmenita e do rutilo minerados, vai diretamente para pigmento branco de tintas, papel e plásticos. Apenas cerca de 5% entra na produção comercial de titânio metálico.
A escala produtiva amplia a diferença de custo. A produção mundial de esponja de titânio foi estimada em 370.000 metric tons em 2025, ante uma capacidade nominal de 470.000 metric tons. A China respondeu por cerca de 70% (260.000 metric tons), seguida por Japão (53.000 metric tons), Rússia (25.000 metric tons) e Cazaquistão (16.000 metric tons). Mesmo próximo da capacidade plena, as importações americanas de esponja atingiram cerca de 44.000 tons em 2025, superando o recorde de 40.300 tons em 2023 (USGS MCS 2026), enquanto a tonelagem global segue mínima diante do aço bruto.
| Etapa da cadeia de valor | Processo principal | Referência verificada / Divisão de custo | Principal fator de custo |
|---|---|---|---|
| 1. Minério e concentrado | Lavra de areias minerais pesadas (rutilo / ilmenita) | Carga de rutilo beneficiado = 10% do custo convencional de extração | Beneficiamento do minério; ~95% do volume compete com o setor de pigmentos |
| 2. Redução primária | Cloração a TiCl4 + redução Kroll por batelada com Mg | $12/kg esponja importada EUA (2025e); ~50 kWh/kg; 24% cloração + 66% redução | Ciclo em batelada sob argônio a ~1.200 °C por até 17 dias (~1 t/dia) |
| 3. Lingote e formas laminadas | Dupla/tripla refusão VAR + laminação a quente + processo decapado | 62% do custo de chapa laminada de 2,54 cm; ~£8,000–£25.000/t referência histórica de usina metalúrgica | Fusão a vácuo, perda no condicionamento superficial, passes de laminação fina |
| 4. CNC e fabricação | Fresamento CNC em baixa velocidade, soldagem com purga de argônio, ensaios não destrutivos | 5×–10× tempo de ciclo vs. Al 6061; $77–$110/lb barra Grau 5 retificada em pequenos lotes | Acúmulo térmico de 6,7 W/m·K, desgaste do metal duro, alta perda em cavaco (buy-to-fly) |
Fontes: USGS Mineral Commodity Summaries 2026; patente norte-americana US10190191B2; NIH PMC6956875; RSC Education; referências de usinagem Criterion Precision.
Da esponja Kroll ao lingote VAR: gargalos do refino primário
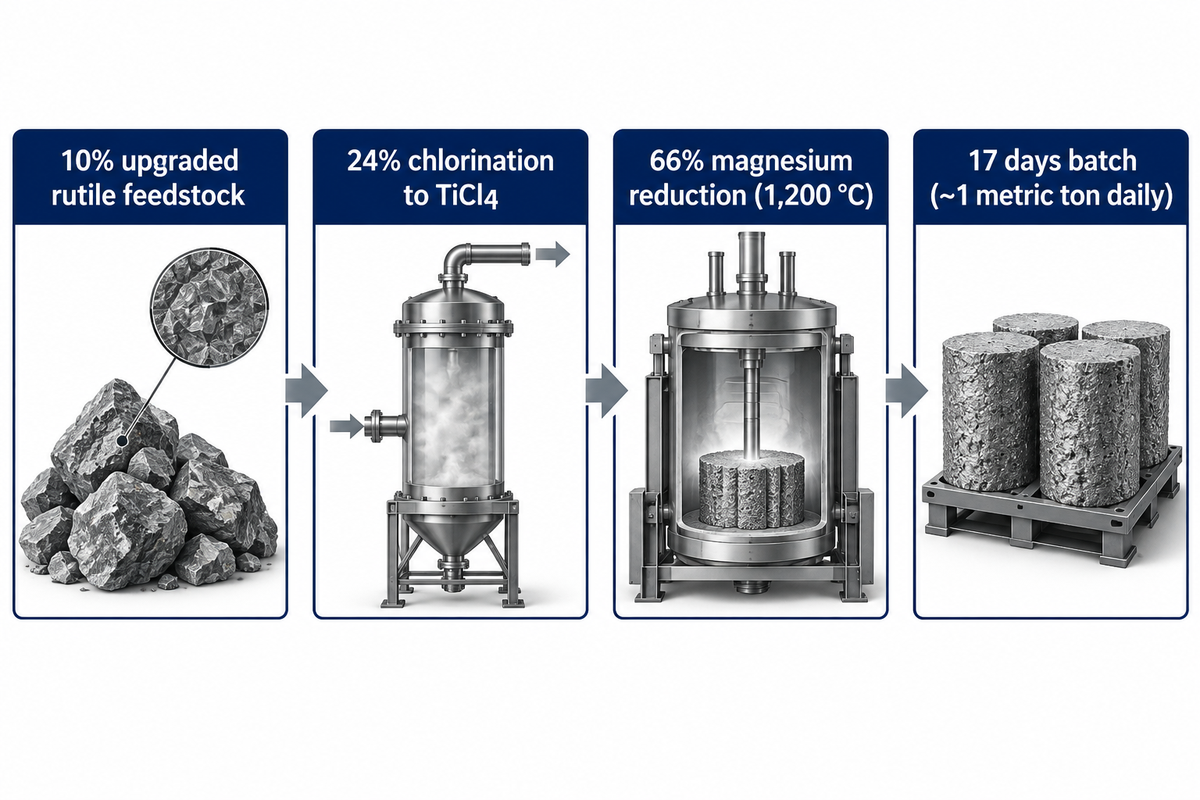
Converter dióxido de titânio purificado em lingote forjável exige cerca de 50 kWh/kg de titânio. Essa rota de extração emite mais de 2 kg de CO2 por quilograma de metal (NIH PMC6956875). Cada quilograma de titânio também consome cerca de 4 kg de tetracloreto de titânio líquido (TiCl4) obtido com cloro e coque de petróleo.
No processo Kroll, produtores de titânio reduzem tetracloreto de titânio com magnésio dentro de um reator selado de aço. O vaso opera sob atmosfera inerte de argônio próxima de 1.200 °C para proteger a pureza do metal. Em seguida, a destilação a vácuo remove durante vários dias o cloreto de magnésio retido. Uma batelada completa dura até 17 dias e gera cerca de 1 metric ton por dia, enquanto um alto-forno contínuo de ferro produz 10.000 metric tons diárias (Royal Society of Chemistry).
Extrair titânio por essa rota em múltiplas etapas mostra por que minério barato mal reduz o preço de mercado. A patente US10190191B2 atribui apenas 10% do custo convencional de extração à carga de rutilo beneficiado. A cloração até TiCl4 responde por 24%, enquanto a redução com magnésio consome 66%. Para tornar o titânio próprio para laminação, operadores britam a esponja bruta, soldam eletrodos e fundem um lingote maciço por dupla ou tripla refusão a arco sob vácuo (VAR).
Por que o titânio não pode ser reduzido como o ferro em alto-forno?
O titânio não pode ser reduzido com carbono em alto-forno porque o titânio aquecido se liga fortemente ao carbono, ao oxigênio e ao nitrogênio. Aquecer minério de titânio com coque forma carboneto de titânio (TiC) quebradiço em vez de metal puro. Mesmo traços mínimos de oxigênio ou nitrogênio dissolvidos causam escorregamento planar e tornam as peças acabadas frágeis.
Altos-fornos dependem de ar e carbono tanto para gerar calor quanto para realizar a redução química. Como o titânio é extraído com afinidade altíssima pelo oxigênio, não tolera nenhum dos dois. Fundir titânio requer câmaras de alto vácuo por volta de 1.668 °C (3.034 °F). Qualquer forjamento a quente ou soldagem exposta ao ar precisa de blindagem contínua com argônio inerte.
«A trajetória contínua da descoberta do titânio feita por cientistas em Cambridge mostra que nem sempre é fácil introduzir um novo processo, mesmo quando ele traz benefícios claros.»
Royal Society of Chemistry, Panorama da extração de titânio
Células eletroquímicas como o processo FFC-Cambridge reduzem dióxido de titânio diretamente em cloreto de cálcio fundido sem cloração. Ensaios laboratoriais reduziram a energia da célula para 17–21,5 kWh/kg usando ânodos inertes. Entretanto, baixa eficiência de corrente (32,3%), custo de recuperação de sais e risco de capital na escala industrial mantiveram o processo Kroll dominante nas barras comerciais de usina metalúrgica.
Quanto custa o titânio por libra e por quilograma conforme a forma laminada?
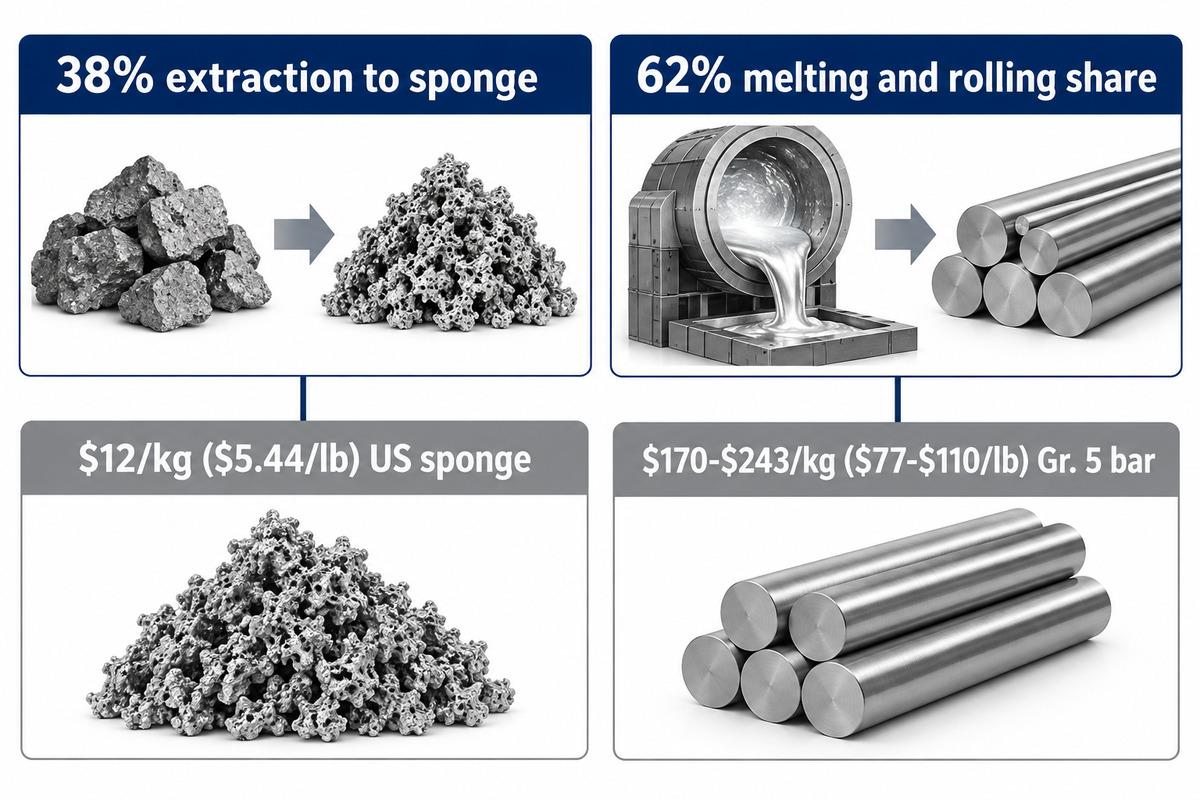
A esponja de titânio importada nos EUA teve média estimada de $12/kg ($5,44/lb) em 2025, enquanto a barra de Ti-6Al-4V retificada sem centros em distribuidor em pequenos lotes sai por $170–$243/kg ($77–$110/lb). Os preços da esponja recuaram levemente de $13,30/kg em 2024 após permanecerem em $11,10/kg em 2021–2022. Enquanto isso, o acompanhamento do índice BusinessAnalytiQ até 2026 mostra que os preços de laminados permanecem muito acima da esponja devido às perdas de conversão.
A fusão e laminação pós-extração respondem por 62% do custo de uma chapa de liga de titânio com 2,54 cm (1 inch) de espessura. Apenas 38% vêm da extração até esponja. Comparações industriais históricas do Reino Unido situam o ferro a granel perto de £250/t e o aço inoxidável ou alumínio perto de £1.500/t. Nessa mesma escala referencial, o titânio comercialmente puro chega a £8.000/t e o titânio ligado sobe para £25.000/t.
Cada passe de laminação a quente forma carepa superficial (camada alfa) que a usina metalúrgica precisa esmerilar e tornar decapada em banho ácido. Preços de distribuidor em pequenos lotes compilados pela Criterion Precision refletem essas perdas de rendimento. Barra retificada de alumínio 6061-T6 custa ~$11–$14/lb, inox 304/316 custa ~$64–$70/lb e Grau 5 Ti-6Al-4V alcança ~$77–$110/lb. Confira faixas de espessura e comportamento spot em nosso guia atual de preços de usina metalúrgica e mercado spot de titânio.
📐 Nota de engenharia: lotes de usina vs. peças cortadas
O titânio não é negociado em bolsa aberta como a London Metal Exchange. No mercado global de titânio, os preços variam conforme quantidades mínimas de pedido (MOQ) por corrida, recuperação de laminação e ensaio ultrassônico. Nunca compare uma cotação de 5 kg de barra cortada com um índice de preço de esponja industrial a granel.
Quanto custa o titânio de grau médico ou Grau 23?
O Ti-6Al-4V ELI de grau médico (Grau 23, UNS R56407) cobra na usina metalúrgica um ágio elevado sobre barra industrial Grau 5 da mesma dimensão. A fusão Extra-Low Interstitial (ELI) limita impurezas de oxigênio e ferro bem abaixo das tolerâncias comerciais segundo a AMS 4907 e normas para implantes cirúrgicos. Atingir esses pisos de pureza demanda esponja selecionada e controle mais rigoroso da fusão a vácuo.
As usinas médicas inspecionam cada tarugo cirúrgico com ensaio ultrassônico rigoroso e rastreabilidade química por corrida para implantes médicos. A menos que o componente final de titânio entre em contato com tecido humano ou enfrente cargas criogênicas críticas à fratura, esses graus caros geram custo recorrente sem melhorar a resistência à corrosão.
Grau 2 vs. Grau 5 vs. ligas especiais: por que adições de liga multiplicam o preço
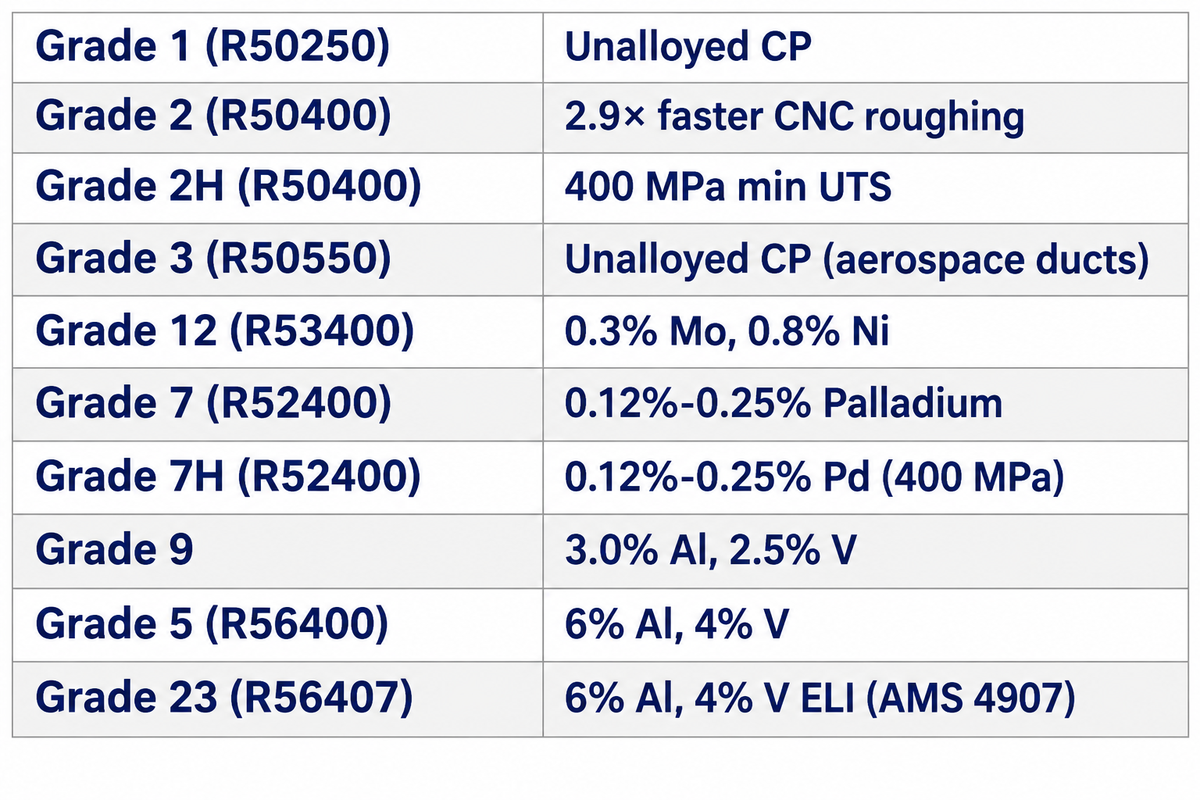
Entre os graus industriais de titânio, especificar por padrão o Grau 5 (Ti-6Al-4V) em todo desenho técnico pode elevar desnecessariamente o custo da peça. O Grau 2 comercialmente puro (UNS R50400) dispensa ligas-mãe caras e reduz o preço dos tarugos de liga de titânio. Ele também conforma com menor força de prensa e usina muito mais rápido que o Grau 5 alfa-beta (UNS R56400).
Testes de usinagem da Makino mostram que as velocidades de desbaste CNC caem de 145 m/min no CP Grau 2 para 50 m/min no Ti-6Al-4V. Isso equivale a uma taxa de remoção de material 2,9× menor. Adicionar 6% de alumínio e 4% de vanádio cria uma liga de titânio que eleva a resistência à tração de ~434 MPa no titânio puro para 900–950 MPa com dureza de 36 HRC. A resistência a quente aumenta energia de forjamento, passes de laminação e horas de fuso.
Os graus resistentes à corrosão subiram ainda mais. Pela ASTM B265-25, o Grau 7 recebe 0,12%-0,25% de paládio (metal precioso) adicionado ao titânio não ligado para ácidos redutores quentes. Para serviço moderado com salmoura ou ácido, os registros de ligas do MatWeb mostram que o Grau 12 (0,3% molibdênio, 0,8% níquel) evita corrosão por frestas sem preço de paládio. Compare regras exatas em nosso guia da norma ASTM B265 para chapas de titânio ou teste opções no seletor de graus da TiAlloy.
| Faixa de grau e classe de liga (UNS) | Principais elementos de liga | Fator relativo de custo | Limite de serviço mais indicado |
|---|---|---|---|
| CP não ligado — Grau 1 (R50250) | Titânio CP não ligado | Nível CP básico (ductilidade máxima) | Placas estampadas de trocadores de calor e revestimentos internos |
| CP não ligado — Grau 2 (R50400) | Titânio CP não ligado | Menor custo padrão em estoque; desbaste CNC 2,9× mais rápido que Gr. 5 | Tubulação de água do mar, tanques químicos, condensadores navais |
| CP de resistência elevada — Grau 2H (R50400) | CP não ligado (400 MPa mín. limite de resistência) | Mesma química do Grau 2 com ensaio de tração certificado a 400 MPa | Vasos de pressão ASME que exigem soldabilidade do Grau 2 |
| CP de média resistência — Grau 3 (R50550) | Titânio CP não ligado | Força de conformação moderada acima do Grau 2; sem metais preciosos | Dutos aeroespaciais e placas defletoras de costado químico |
| Baixa liga moderada — Grau 12 (R53400) | 0,3% Mo, 0,8% Ni | Sobretaxa moderada de Ni-Mo bem abaixo das ligas com Pd | Salmouras quentes e fluxos ácidos moderadamente redutores |
| CP estabilizado com Pd — Grau 7 (R52400) | 0,12%–0,25% paládio | Sobretaxa do metal precioso Pd por corrida de fusão | Ácidos redutores agressivos e serviço em frestas a alta temperatura |
| Pd de resistência elevada — Grau 7H (R52400) | 0,12%–0,25% Pd (400 MPa mín. limite de resistência) | Sobretaxa de Pd mais certificação de pressão acima de 400 MPa | Vasos de pressão para ácidos em alta temperatura |
| Liga enxuta para tubo — Grau 9 | 3,0% Al, 2,5% V | Grau da liga conformável a frio entre Grau 2 e Grau 5 | Tubulação hidráulica e linhas de pressão aeroespaciais finas |
| Estrutural alfa-beta — Grau 5 (R56400) | 6% Al, 4% V | Liga-mãe Al-V + conformação a quente e velocidade CNC mais lentas | Suportes aeroespaciais, fixadores sob alta tensão, cubos estruturais |
| Nível cirúrgico ELI — Grau 23 (R56407) | 6% Al, 4% V ELI (AMS 4907) | Limite rígido de oxigênio ELI e ágio por esponja premium sobre Gr. 5 | Parafusos ósseos cirúrgicos, implantes e peças criogênicas críticas à fratura |
Por que usinar peças de titânio multiplica o custo além do material bruto
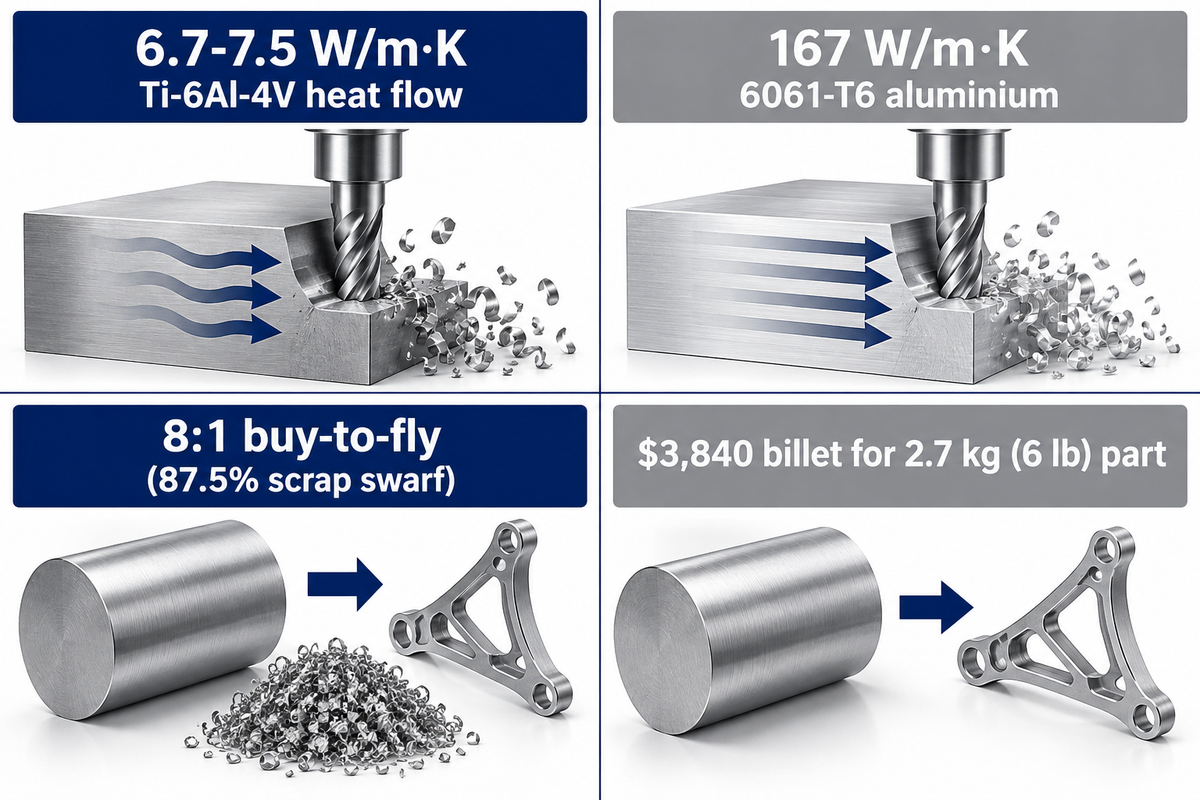
Pesquisa revisada por pares sobre fresamento na Procedia CIRP confirma que a extração do metal bruto é apenas pequena fração do custo final de uma peça CNC em titânio. Avanços lentos de corte, desgaste acelerado de insertos de metal duro e exigência de fluido refrigerante de alta pressão multiplicam as horas de usinagem de cinco a dez vezes em relação ao alumínio.
Peças aeroespaciais com cavidades sofrem fortes perdas de material pela razão buy-to-fly. Uma razão buy-to-fly de 8:1 transforma 87,5% da massa de um tarugo forjado em cavaco de sucata. No piso da referência de barra de $80–$110/lb da Criterion Precision ($80/lb), usinar um suporte acabado de 2,7 kg (6 lb) consome 21,8 kg (48 lb) de tarugo inicial. Isso coloca o gasto em tarugo bruto em $3.840 antes de girar o fuso uma única hora, restando 19,1 kg (42 lb) de cavacos de baixo valor.
Os custos de fabricação também sobem por conta da soldagem. O titânio aquecido acima de ~400 °C absorve oxigênio e nitrogênio do ar em segundos e torna os cordões frágeis. As oficinas precisam construir sapatas de arrasto com argônio, barras de respaldo ou câmaras de purga seladas; veja nosso guia de proteção na soldagem de titânio para regras de purga. Nosso guia de proteção na soldagem de titânio detalha os procedimentos de montagem da purga.
Por que é difícil usinar titânio em comparação com o aço inoxidável?
As propriedades térmicas do titânio tornam o Grau 5 muito mais difícil de usinar do que o aço inoxidável. Especificamente, o Ti-6Al-4V conduz calor a apenas 6,7–7,5 W/m·K (propriedades do Ti-6Al-4V). Isso é menos da metade do aço inoxidável 304 (16,2 W/m·K) e 25 vezes abaixo do alumínio 6061-T6 (167 W/m·K). O calor fica retido bem na ponta da ferramenta em vez de sair com o cavaco, queimando rapidamente insertos de metal duro revestidos.
A baixa rigidez elástica agrava a vibração. O módulo de Young do Grau 5 é 104–113,8 GPa, quase metade do aço (~200 GPa), fazendo paredes finas cederem diante da fresa e retornarem elasticamente. Por isso as oficinas mantêm velocidades com metal duro perto de 45–100 m/min—frente a 300–1.800 m/min no alumínio—e usam refrigeração interna a 70–80 bar (~1.015–1.160 psi) para estender a vida útil da ferramenta em mais de 2,5×.
O titânio é mais barato que o aço inoxidável ou o alumínio ao longo do ciclo de vida?
Engenheiros justificam o uso de titânio apesar do alto custo porque uma elevada razão resistência-peso ou ausência de corrosão por cloretos evita paradas onerosas. O titânio também é valorizado na indústria aeroespacial e em equipamentos submarinos porque sua alta resistência mecânica e resistência à corrosão reduzem drasticamente ciclos de troca. Avaliar qualquer componente feito de titânio apenas por tonelada ou quilograma ignora o cálculo de densidade em igual volume.
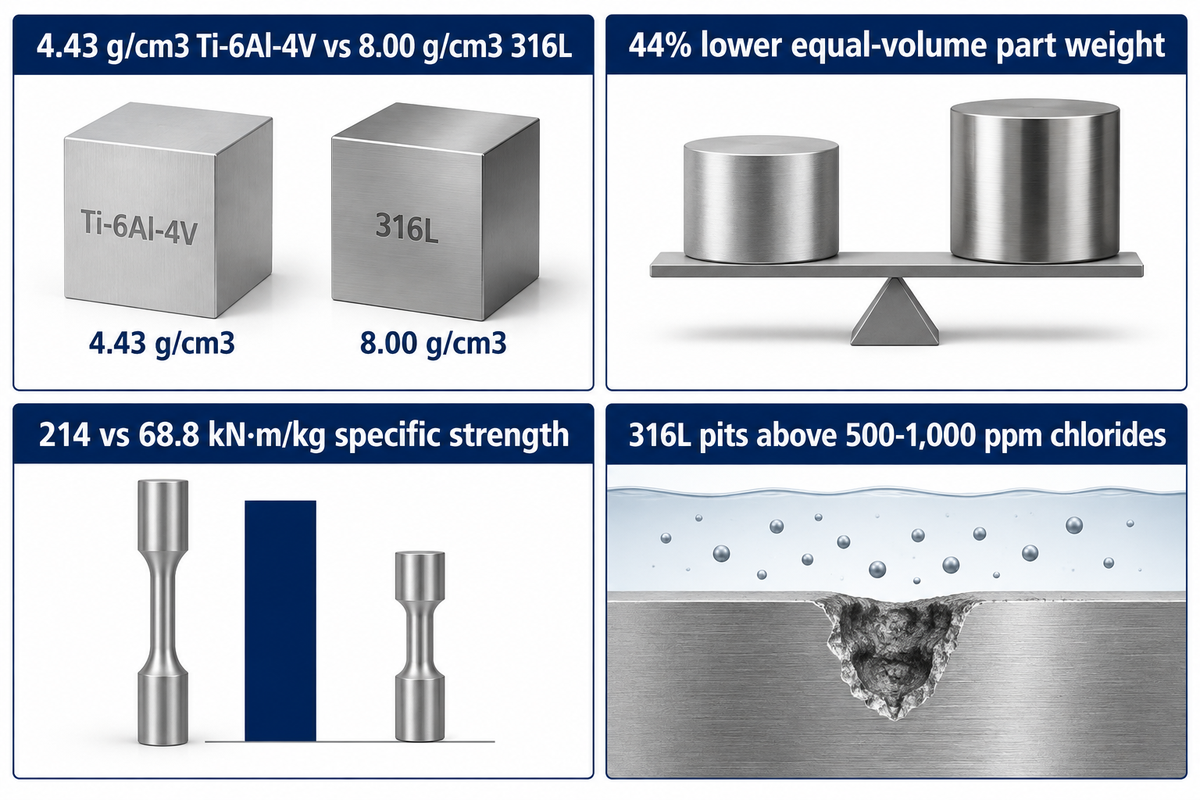
A baixa densidade reduz a massa em cada centímetro cúbico pedido. O titânio puro pesa 4,502 g/cm3 e o Ti-6Al-4V pesa 4,43 g/cm3. Em contraste, o aço inoxidável 316L pesa 8,00 g/cm3 e o alumínio 6061-T6 pesa 2,70 g/cm3 (2,81 g/cm3 no 7075). Embora o titânio escovado tenha aparência semelhante à do aço inoxidável em plantas corrosivas, igualar o volume da peça reduz a massa em ~44% em comparação ao aço inoxidável 316L. Enquanto isso, o Grau 5 atinge ~214 kN·m/kg de resistência específica frente a 68,8 kN·m/kg no inox 316 recozido e 115 kN·m/kg no alumínio 6061-T6.
A água do mar e as salmouras de processo revelam o verdadeiro piso de custo do aço inoxidável. Uma discussão técnica de engenharia de corrosão no Eng-Tips relata corrosão por pites no 316/316L acima de 1.000 ppm de cloretos, e até acima de 500 ppm em condições quentes ou abaixo de pH 7. Um condensador de água do mar em 316 numa usina termoelétrica desenvolveu milhares de vazamentos em uma semana depois que seu sistema de limpeza por esferas parou durante uma manutenção. Compare pesos em igual volume e limites de cloretos com nosso comparador de peso do titânio e guia de corrosão titânio vs. aço inoxidável.
| Opção de material | Densidade / Resistência específica | Barra de distribuidor e índice de ciclo | Massa em igual volume (1.000 cm3) | Quando esta liga vence no custo de ciclo de vida |
|---|---|---|---|---|
| Alumínio 6061-T6 | 2,70 g/cm3 | 115 kN·m/kg | ~$11–$14/lb retificada | ciclo base 1× | 2,70 kg | Carcaças de baixa temperatura abaixo de ~150 °C em ar limpo ou óleo |
| 316 Aço inoxidável | 8,00 g/cm3 | 68,8 kN·m/kg | ~$64–$70/lb retificada | tempo de ciclo 3×–4× | 8,00 kg | Conexões estacionárias de fluido < 500 ppm Cl- abaixo de 60 °C |
| Titânio CP Grau 2 | 4,502 g/cm3 | ~76 kN·m/kg | Menor custo de liga que Gr. 5 | desbaste 2,9× mais rápido vs. Gr. 5 | 4,50 kg | Trocadores de água do mar > 1.000 ppm Cl-, zero parada para retubagem |
| Ti-6Al-4V Grau 5 | 4,43 g/cm3 | 214 kN·m/kg | ~$77–$110/lb retificada | tempo de ciclo 5×–10× | 4,43 kg | Aeroespacial de alta carga útil, fixadores submarinos muito solicitados, até ~400 °C |
Nota de cálculo: Um volume igual de 1.000 cm3 multiplica diretamente a densidade para obter a massa. Preços de estoque retificado em distribuidor (Criterion Precision) excluem descontos de grandes contratos de usina metalúrgica; solicite cotações de projeto para lotes de chapa.
Limites de reciclagem da sucata de titânio e custos adicionais de certificação
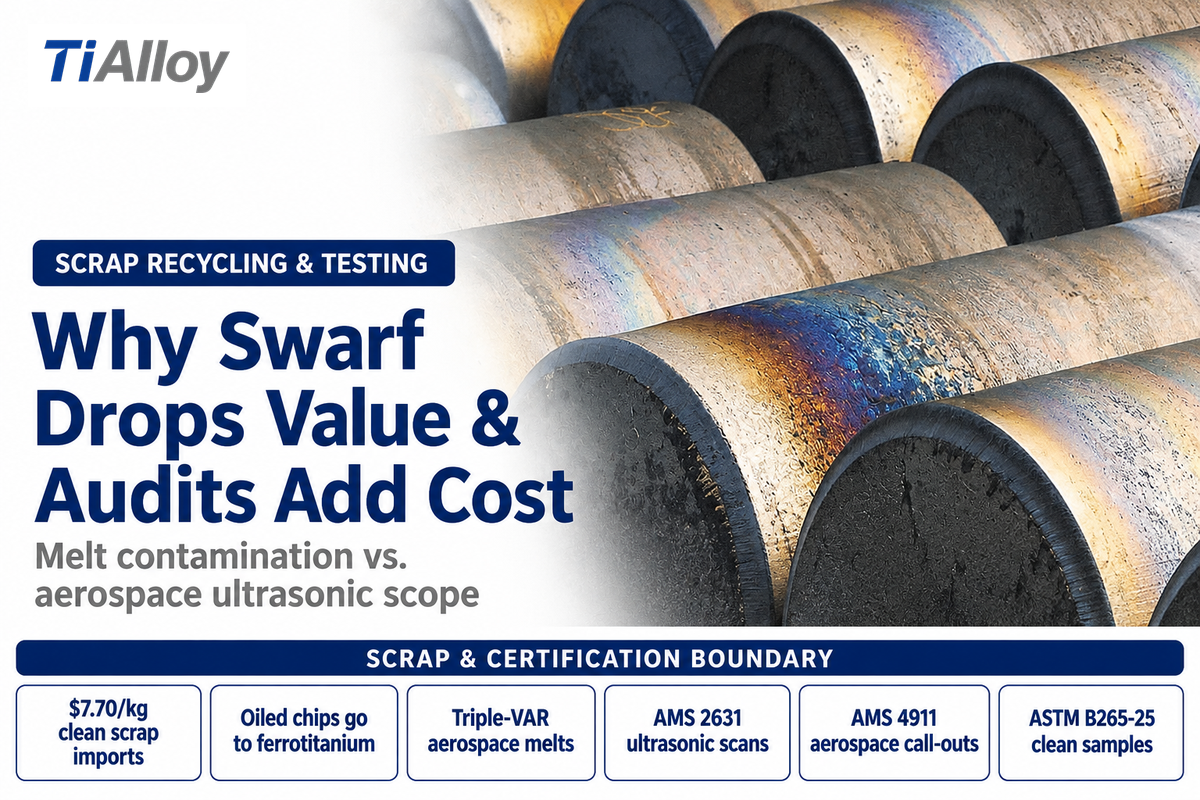
Cavacos usinados de titânio recuperam quase nada frente ao custo da barra retificada porque fluido de corte, oxidação e fragmentos de carboneto de tungstênio contaminam a química da fusão. No Practical Machinist, usinadores relatam que sucatarias quase nada pagam—ou recusam cavacos soltos pelo risco de incêndio. Importações de sucata sólida limpa e segregada tiveram média de $7,70/kg até julho de 2025 (USGS MCS 2026).
Outra grande diferença de preço vem dos níveis de ensaio. Depois que a queda do DC-10 em 1989 foi atribuída a um defeito alfa duro em um disco compressor de titânio com dupla fusão, compradores aeronáuticos passaram a exigir tripla refusão VAR (cerca de 4.000 A @ 480 V contínuos) e varredura ultrassônica AMS 2631 em material acima de 12,7 mm de espessura. Compradores de tanques industriais que copiam exigências aeroespaciais AMS 4911 e AMS 2631 para vasos estáticos pagam ágios de inspeção altos e desnecessários.
Cavacos de usinagem de titânio podem ser reciclados diretamente em lingotes aeroespaciais?
Não, cavacos CNC de titânio não processados não podem entrar diretamente em lingotes aeroespaciais para peças rotativas. Uma única limalha de ferro ou ponta quebrada de metal duro cria inclusões fatais em um eletrodo VAR. Por isso a maior parte do cavaco de oficina segue para aciarias como aditivo ferrotitânio em vez de refusão primária.
Mesmo ensaios laboratoriais básicos exigem rigor nos detalhes. A norma ASTM B265-25 orienta a usina metalúrgica a coletar amostras químicas livres de poeira porque partículas finas de titânio oxidam rápido e distorcem as análises de oxigênio, nitrogênio e hidrogênio. Apenas cavacos sólidos e pontas de barra limpos, secos e segregados por corrida qualificam-se para créditos de retorno de alto valor em forno.
Como engenheiros e compradores reduzem o custo de componentes de titânio
Adequar a forma correta do titânio à geometria da peça reduz o custo entregue mais rápido do que pressionar taxas horárias de oficina. A economia futura da esponja pode melhorar: a pesquisa HAMR da University of Utah elimina a cloração e projeta >50% menos energia na pureza ASTM B299-13, enquanto uma unidade americana sem processo Kroll de 1.400 t/yr mira entrada em operação em 2027. Hoje, o projeto voltado à manufatura (DFM) e a compra inteligente por canal reduzem custos imediatamente.
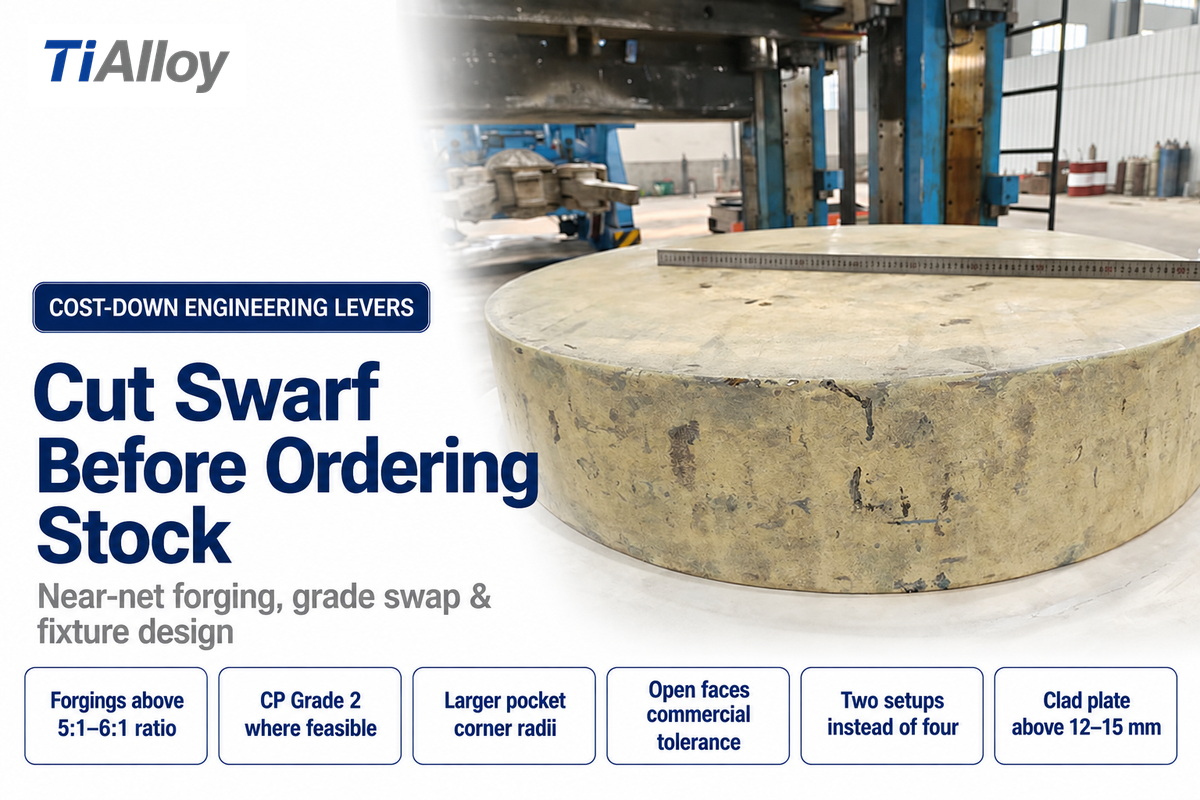
6 armadilhas de usinagem buy-to-fly e especificação para eliminar
- Migre suportes com razão buy-to-fly acima de 5:1–6:1 de chapa grossa maciça para peças forjadas em matriz fechada próximas ao formato final.
- Substitua pelo CP Grau 2 (ou Grau 2H para vasos de pressão) onde o limite de escoamento do Grau 5 for desnecessário, reduzindo horas de corte e evitando sobretaxas da liga Al-V.
- Amplie os raios internos de canto em cavidades para que fresas de topo maiores e mais rígidas trabalhem mais rápido sem vibração.
- Mantenha faces livres em tolerâncias comerciais de usinagem e reserve ajustes estreitos apenas para superfícies de acoplamento.
- Oriente os detalhes geométricos para usinar a peça em duas fixações de dispositivo em vez de quatro.
- Compare aço carbono revestido por união metalúrgica com titânio por explosão frente a paredes espessas de liga maciça em grandes reatores químicos.
Quando escolher peças forjadas ou chapa revestida por união metalúrgica em vez de tarugo maciço?
Opte por peças forjadas em matriz fechada próximas à geometria final em vez de tarugos maciços quando peças com cavidades elevarem a razão buy-to-fly acima de 5:1 a 6:1. O custo inicial de ferramental da matriz se paga rapidamente com ciclos menores em lotes médios, resultando em queda substancial na compra de matéria-prima e nas horas de fresamento. Para vasos químicos sob pressão com espessura de parede acima de ~12–15 mm, o aço carbono revestido por união metalúrgica com titânio por explosão entrega um revestimento fino anticorrosivo Grau 1 ou Grau 2 sobre aço estrutural econômico.
| Canal | Pontos fortes | Relação entre custo e MOQ | Pedido mais indicado |
|---|---|---|---|
| Usina de fusão primária | Menor $/kg em corridas completas; química de lingote sob medida | MOQs de várias toneladas e programação de fusão em vários meses | Grandes contratos anuais OEM de chapa ou tarugo |
| Distribuidor mestre com estoque | Despacho rápido em peça cortada para reparo e protótipos | Maior $/lb de varejo e taxa de corte em serra | Reparos emergenciais de manutenção ou 1–10 peças protótipo |
| Usina metalúrgica certificada MTO (ex.: TiAlloy) | Barra e chapa ASTM/AMS cortadas sob medida com EN 10204 3.1/3.2 | Prazos ajustados ao lote; solicite RFQ formal por dimensão e grau da liga | Séries industriais e OEM usinadas em volume médio com barra e vergalhão de titânio certificados |
Resumo de compras: escolhendo formas laminadas, graus da liga e canais de fornecimento
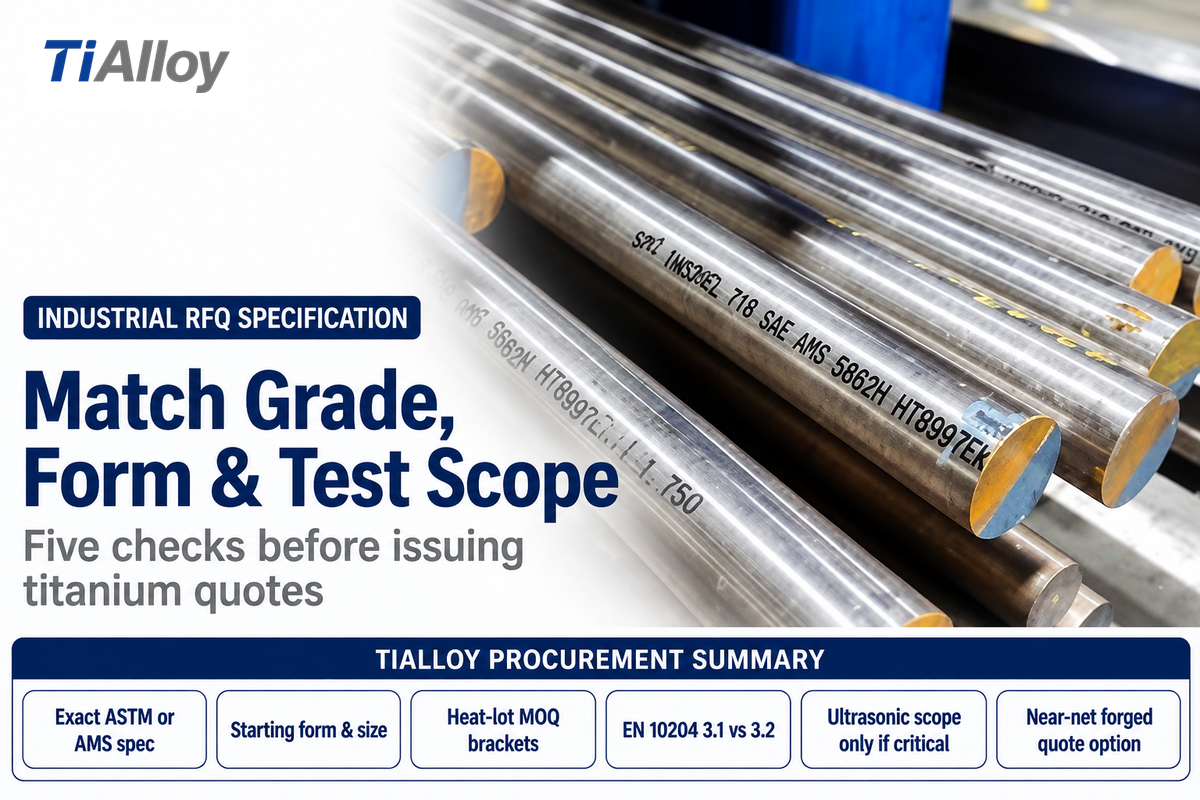
Especificações objetivas de solicitação de cotação (RFQ) impedem que usinas primárias e oficinas inflem propostas de titânio para cobrir riscos de inspeção ambíguos. Antes de solicitar cotações formais para chapa grossa industrial, chapa fina ou barra em estoque Grau 2 e Grau 5, defina estas cinco regras comerciais de compra em todo pacote técnico de cotação:
- Nomeie especificações de material exatas como ASTM B265-25 ou AMS 4911 com grau UNS preciso em vez de «titânio» genérico.
- Informe claramente o estado metalúrgico recozido vs. envelhecido e os sobremetais brutos de usinagem ou limpeza na consulta.
- Especifique certificação EN 10204 3.1 para vasos industriais estáticos e reserve varreduras ultrassônicas AMS 2631 para aplicações aeroespaciais ou rotativas.
- Separe no pacote de licitação as tolerâncias comerciais de planeza da usina metalúrgica das tolerâncias finais de CNC do desenho.
- Avalie consolidar múltiplas peças em um mesmo diâmetro de barra ou espessura de chapa para diluir o custo dos ensaios ultrassônicos.
Pronto para orçar dimensões exatas sem sobre-especificação aeroespacial? No montador de RFQ de titânio da TiAlloy, informe os requisitos do desenho para cotações alinhadas ao grau da liga.
Perguntas frequentes
O titânio é mais caro que o aço inoxidável?
Sim, produzir titânio normalmente custa de 5 a 6 vezes mais por quilograma do que produzir aço inoxidável. A barra de Ti-6Al-4V retificada de precisão também custa mais que a barra retificada 304/316 e exige de 2 a 3 vezes mais tempo na usinagem CNC. No entanto, a densidade de 4,43–4,502 g/cm3 do titânio reduz o peso da peça em igual volume em ~44% diante do aço inoxidável de 8,00 g/cm3, diminuindo diferenças de custo por volume em água do mar.
Por que o titânio metálico não é negociado na London Metal Exchange (LME)?
O titânio não é negociado na LME porque os graus da liga, limites de oxigênio e rotas de dupla vs. tripla fusão VAR variam demais para um único certificado padrão de armazém. Compradores aeroespaciais e médicos exigem rastreabilidade química por corrida, verificação ultrassônica e tolerâncias controladas de usina metalúrgica. Certificados padrão de depósito atendem apenas lingotes uniformes a granel.
Por que o titânio Grau 5 (Ti-6Al-4V) é mais caro que o titânio Grau 2?
O Ti-6Al-4V Grau 5 custa mais que o Grau 2 comercialmente puro por três razões cumulativas. Primeiro, exige a adição de ligas-mãe de 6% Al e 4% V. Segundo, a liga com 6% de alumínio e 4% de vanádio requer maiores forças de forjamento em janelas térmicas estreitas e corta quase 2,9 vezes mais devagar em fresadoras CNC (50 m/min vs. 145 m/min no Grau 2). A menos que resistência próxima a 900–950 MPa seja necessária, o Grau 2 reduz custos de material e oficina.
O titânio é mais caro que ouro ou prata?
Não. A esponja comercial de titânio e as barras de usina custam por quilograma uma ínfima fração de metais preciosos de reserva como ouro e prata.
Qual é o grau da liga mais barato de titânio industrial?
O titânio comercialmente puro Grau 1 e Grau 2 (UNS R50250 e R50400) apresenta o menor custo de usina porque dispensa adições de vanádio e paládio.
Qual é o prazo típico de usina para pedidos sob medida de chapa ou barra de titânio?
Barras em estoque de distribuidor seguem em poucos dias, enquanto corridas VAR primárias sob medida, chapas laminadas a quente e lotes com ensaio ultrassônico levam várias semanas a poucos meses. Os prazos dependem da ocupação e disponibilidade dos fornos de fusão, programas de laminação e filas de ensaio. Para obter prazo mais preciso, convém informar grau da liga, estado metalúrgico, dimensões e quantidade da corrida em sua RFQ.
A proteção com gás argônio encarece significativamente os custos de soldagem do titânio?
Sim, o uso de proteção inerte com argônio aumenta substancialmente o tempo e os consumíveis necessários na soldagem de titânio em comparação ao aço inoxidável. O titânio aquecido acima de ~400 °C absorve de imediato oxigênio e nitrogênio do ar ambiente, fragilizando a zona soldada. Oficinas precisam montar sapatas de arrasto, barras de purga de raiz e câmaras seladas que consomem argônio extra e horas de preparação a cada passe.
Quais documentos de inspeção devem acompanhar um pedido industrial de titânio?
Chapas ou barras industriais pedidas sob ASTM B265-25 devem seguir com certificado de ensaio de usina EN 10204 3.1. Esse documento registra o número da corrida, análise química e resultados mecânicos de tração. Reserve certificação com testemunha de terceira parte 3.2 e inspeção ultrassônica AMS 2631 para equipamentos rotativos críticos.
Nossa perspectiva
Este detalhamento de custos analisa por que o titânio é tão caro entre refino Kroll de esponja, fusão VAR, tolerâncias ASTM de usina e realidade de usinagem CNC usando dados USGS 2026 e fontes metalúrgicas revisadas por pares. Cálculos de densidade em igual volume e exemplos buy-to-fly de 8:1 vêm diretamente de constantes físicas públicas e não de registros privados de fábrica para evitar superespecificações. A análise foi revisada pela equipe técnica da TiAlloy.
Referências e fontes
- Estatísticas e informações sobre titânio (Mineral Commodity Summaries 2026) U.S. Geological Survey (USGS)
- Processo FFC-Cambridge vs. energia e parcela de fabricação no processo Kroll (PMC6956875) National Institutes of Health / JOM
- Uma nova era para o titânio: fragilização por oxigênio e custo de produção UC Berkeley Engineering
- Processo HAMR de metalurgia do pó de titânio sem rota Kroll University of Utah
- Química de extração do titânio, cinética por bateladas e limites do método FFC Royal Society of Chemistry
- Especificação padrão ASTM B265-25 para tiras, chapas finas e chapas de titânio ASTM International
- Patente US10190191B2: Composição de custos na redução direta de titânio USPTO via Google Patents
- Modelagem de custo de fresamento da liga de titânio difícil de usinar Ti-6Al-4V Procedia CIRP / ScienceDirect
- A história do titânio (RAND MG789 abundância e curva de aprendizado) Construction Physics
- Índice de preços do titânio (monitoramento USD/kg 2025–2026) BusinessAnalytiQ
- Visão geral do titânio e propriedades dos Graus 12 / 5 MatWeb Material Property Data
- Reciclagem de cavacos de usinagem de Ti-6Al-4V e prática de tripla fusão VAR Practical Machinist Forum
- Corrosão por pites por cloretos em inox 316 vs. titânio marinho Eng-Tips Engineering Forum